গিয়ারবক্স, অ্যাকচুয়েটর, বা উইন্ড টারবাইন রটারে যখনই একটি শ্যাফ্ট ঘোরে, তখন একটি কোল্ড স্ট্যাম্পযুক্ত রিং সাধারণত সমাবেশটিকে আলাদা হতে বাধা দেয়। কোল্ড স্ট্যাম্পিং হল ঘর-তাপমাত্রা গঠনের প্রক্রিয়া: স্প্রিং স্টিল বা স্টেইনলেস স্টিলের স্ট্রিপের একটি কুণ্ডলীকে একটি প্রেসে খাওয়ানো হয়, তারপর খালি করা হয়, ছিদ্র করা হয় এবং একটি প্রগতিশীল ডাই দ্বারা বাঁকানো হয় সম্পূর্ণ অংশে। এটি রিং, সার্ক্লিপস এবং স্ট্যাম্পড ওয়াশারগুলি ধরে রাখার জন্য আদর্শ উত্পাদন রুট কারণ এটি উপাদানের দক্ষতা, গতি এবং মাত্রিক পুনরাবৃত্তিযোগ্যতাকে একত্রিত করে। এই নিবন্ধটি প্রক্রিয়াটি কীভাবে কাজ করে, এটি কী সহনশীলতা ধরে রাখতে পারে, কোন উপাদান সূচকগুলি গুরুত্বপূর্ণ এবং কীভাবে একটি ক্রয়ের স্পেসিফিকেশন লিখতে হয় যা একটি বাস্তব উত্পাদন লাইনের সাথে যোগাযোগ রক্ষা করে তা নিয়ে চলে।
মূল উপসংহার: কোল্ড স্ট্যাম্পিং মাঝারি থেকে উচ্চ ভলিউমে সার্কিপ, ধরে রাখা রিং এবং স্ট্যাম্পযুক্ত ওয়াশারের জন্য সর্বনিম্ন একক খরচ এবং সবচেয়ে সামঞ্জস্যপূর্ণ মাত্রা প্রদান করে। আপনি প্রকৃতপক্ষে যে নির্ভুলতা অর্জন করেন, তা ডাই ক্লিয়ারেন্স, স্প্রিংব্যাক ক্ষতিপূরণ এবং ইনকামিং স্ট্রিপ টলারেন্স দ্বারা নির্ধারিত হয় — প্রেসের গতি বা টননেজ দ্বারা নয়।
কোল্ড স্ট্যাম্পিং মারা ভিতরে কি হয়
প্রেস একটি প্রগতিশীল টুলে কুণ্ডলী উপাদান ফিড, এবং প্রতিটি স্ট্রোক একটি স্টেশন দ্বারা ফালা অগ্রসর হয়. একটি স্টেশন বাইরের আউটলাইনটি ফাঁকা করে, পরেরটি লাগস বা স্লট ছিদ্র করে, এবং নীচের স্টেশনটি স্ট্রিপ থেকে অংশটি আলাদা হওয়ার আগে বেভেল গঠন করে। একটি বাহ্যিক সার্ক্লিপ, উদাহরণস্বরূপ, এক সেকেন্ডের মধ্যে ফ্ল্যাট স্ট্রিপ থেকে একটি সম্পূর্ণ রিংয়ে যায়, তারপর একটি বাছাই পদ্ধতির মধ্য দিয়ে যায় যা মাত্রিক উইন্ডোর বাইরের কিছুকে প্রত্যাখ্যান করে।
তিনটি ভৌত নীতি ব্যাখ্যা করে কেন প্রক্রিয়াটি যেভাবে আচরণ করে:
ঠান্ডা বিকৃতি
কোন গরম না মানে কোন স্কেল এবং কোন decarburized স্তর. সংরক্ষিত পৃষ্ঠটি ক্লান্তি শক্তিতে সরাসরি অবদান রাখে, এই কারণেই স্ট্যাম্পযুক্ত স্প্রিং-স্টিলের রিংগুলি একটি স্পন্দিত সমাবেশে লক্ষ লক্ষ চক্র সহ্য করতে পারে।
কঠিন কাজ
স্ট্যাম্পিং কাঁচযুক্ত প্রান্ত এবং গঠিত কোণ বরাবর কঠোরতা যোগ করে। গ্রেডের উপর নির্ভর করে, স্ট্রোকের সময় স্প্রিং স্টিলের একটি ইনকামিং স্ট্রিপ 10 থেকে 20 HRC লাভ করতে পারে, প্রায়শই একটি পৃথক হার্ডনিং অপারেশন বাদ দেয়।
স্প্রিংব্যাক
প্রতিটি স্থিতিস্থাপক পদার্থ গঠনের পরে তার আসল আকারে ফিরে আসার চেষ্টা করে। টুলমেকাররা গণনাকৃত পরিমাণে কোণগুলিকে অতিরিক্ত বাঁক করে, সাধারণত স্প্রিং স্টিলের জন্য 2 থেকে 5 ডিগ্রি, এবং প্রথম-নিবন্ধের অংশগুলির ক্ষতিপূরণ নিশ্চিত করে।
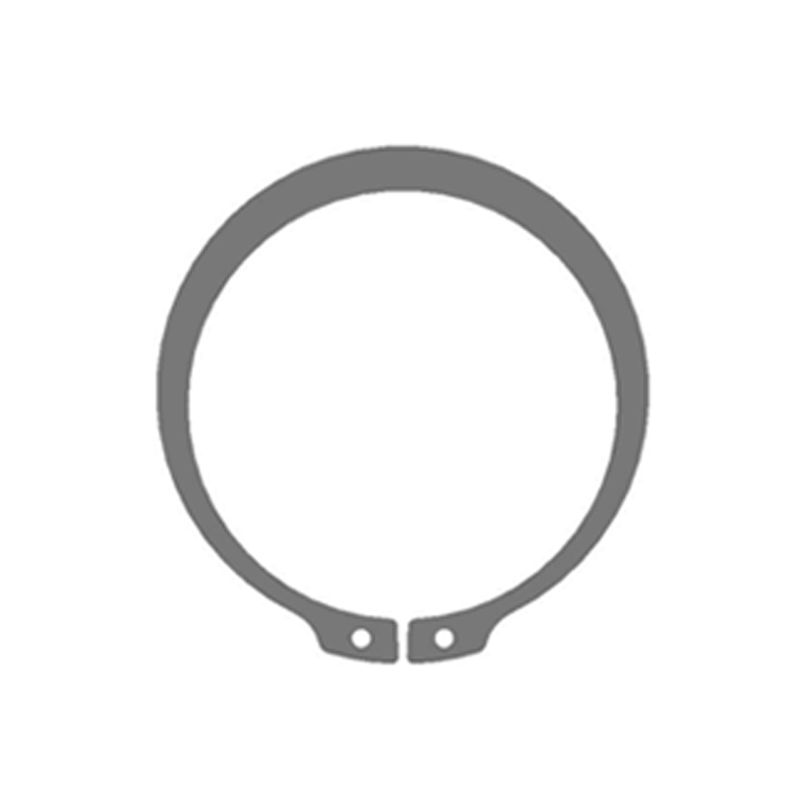
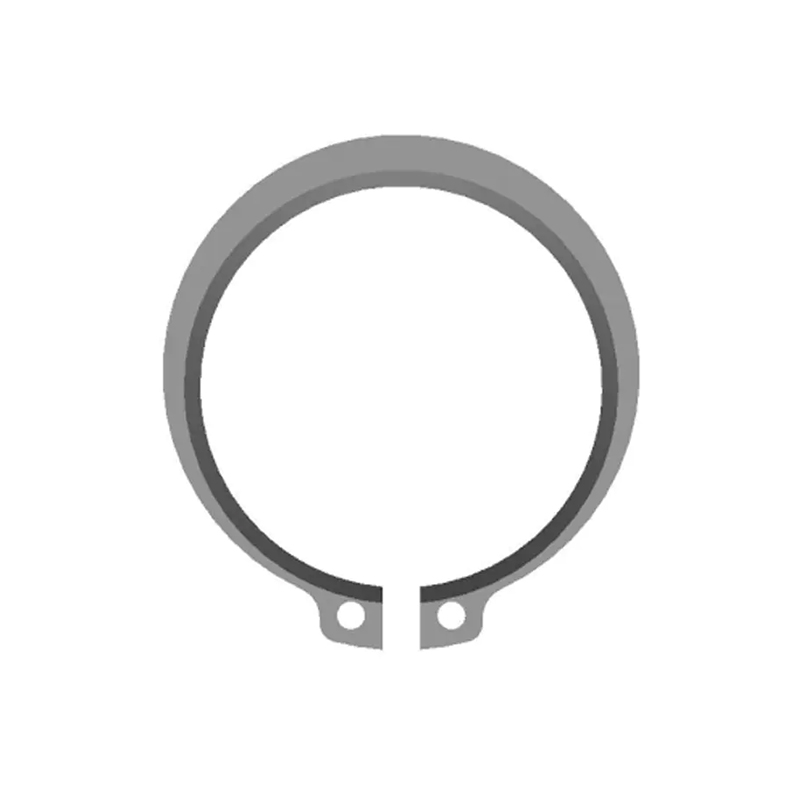
শ্যাফ্টের জন্য DIN 471 বাহ্যিক বৃত্তগুলি অনুশীলনে এই নির্ভুলতা দেখায়। ফালা পুরুত্বের 8 থেকে 12 শতাংশে ফাঁকা ক্লিয়ারেন্স এবং ±0.02 মিমি এর মধ্যে রাখা উপাদানের পুরুত্বের সাথে, সমাপ্ত রিংটি খেলা ছাড়াই খাঁজে দৃঢ়ভাবে আসন করে, তবুও সার্ক্লিপ প্লায়ার দিয়ে সরানো সহজ থাকে।
 DIN 471 নির্ভুল সহনশীলতা সহ শ্যাফ্টের জন্য বাহ্যিক বৃত্ত শ্যাফ্টের জন্য এই বাহ্যিক সার্ক্লিপগুলিতে সুনির্দিষ্ট ব্ল্যাঙ্কিং ক্লিয়ারেন্স এবং আঁটসাঁট উপাদানের বেধ নিয়ন্ত্রণ রয়েছে, যা খাঁজে নিরাপদ আসন নিশ্চিত করে এবং স্ট্যান্ডার্ড প্লায়ার দিয়ে অপসারণযোগ্য থাকে। যান্ত্রিক সমাবেশে অক্ষীয় ধরে রাখার জন্য উপযুক্ত। পণ্য দেখুন →
কোল্ড স্ট্যাম্পিং বনাম হট ফরজিং, মেশিনিং এবং তারের গঠন
নীচের সারণীটি তিনটি বিকল্পের বিপরীতে কোল্ড স্ট্যাম্পিং অবস্থান করে যা একজন ক্রেতা একই ধরে রাখার-রিং জ্যামিতির জন্য মূল্যায়ন করতে পারে।
সহনশীলতা কলাম হল প্রিসিশন-ফাস্টেনার ক্রেতারা হট ফোরজিং এর উপর কোল্ড স্ট্যাম্পিং বেছে নেওয়ার প্রধান কারণ: তুলনামূলক জ্যামিতির সাথে, কোল্ড স্ট্যাম্পিং শক্তির একটি ভগ্নাংশ ব্যবহার করার সময় মাত্রিক বৈচিত্র্যকে প্রায় ছয় গুণ বেশি শক্ত রাখে।
লুকানো সূচক যা পরিষেবা জীবন নিয়ন্ত্রণ করে
একটি সাধারণ-ব্যবস্থা অঙ্কন বাইরের ব্যাস এবং বেধ তালিকা করে, তবে দীর্ঘ পরিষেবা জীবন কিছু মান দ্বারা নির্ধারিত হয় যা খুব কমই অঙ্কনে প্রদর্শিত হয়:
- বুর উচ্চতা — ব্রেকআউট সাইডে 0.10 মিমি এর নিচে রাখুন, এবং খাঁজের যোগাযোগের পৃষ্ঠ থেকে বুরকে মুখ দূরে রাখতে বলুন।
- কঠোরতা ধারাবাহিকতা — তাপ চিকিত্সা নির্দিষ্ট করা হলে ব্যাচ জুড়ে ±3 HRC-এর মধ্যে; বড় স্প্রেড বলতে সাধারণত অস্থির চুল্লি লোডিং বা ফালা রসায়ন বোঝায়।
- প্রসার্য শক্তি — উপাদান গ্রেড প্লাস কঠিন কাজ দ্বারা সেট; নিচের চার্টটি সাধারণ ন্যূনতম মান দেখায়।
- ক্লান্তি সহনশীলতা — গতিশীল অ্যাপ্লিকেশনের জন্য, উত্পাদন প্রকাশের আগে কাজের লোডে 100,000 চক্রের বাইরে বৈধতা প্রয়োজন।
নীচের চার্টে স্ট্যাম্পড সার্কিপগুলির জন্য সাধারণত নির্দিষ্ট করা পাঁচটি উপাদান গ্রেডের জন্য ন্যূনতম প্রসার্য শক্তি তালিকাভুক্ত করা হয়েছে:
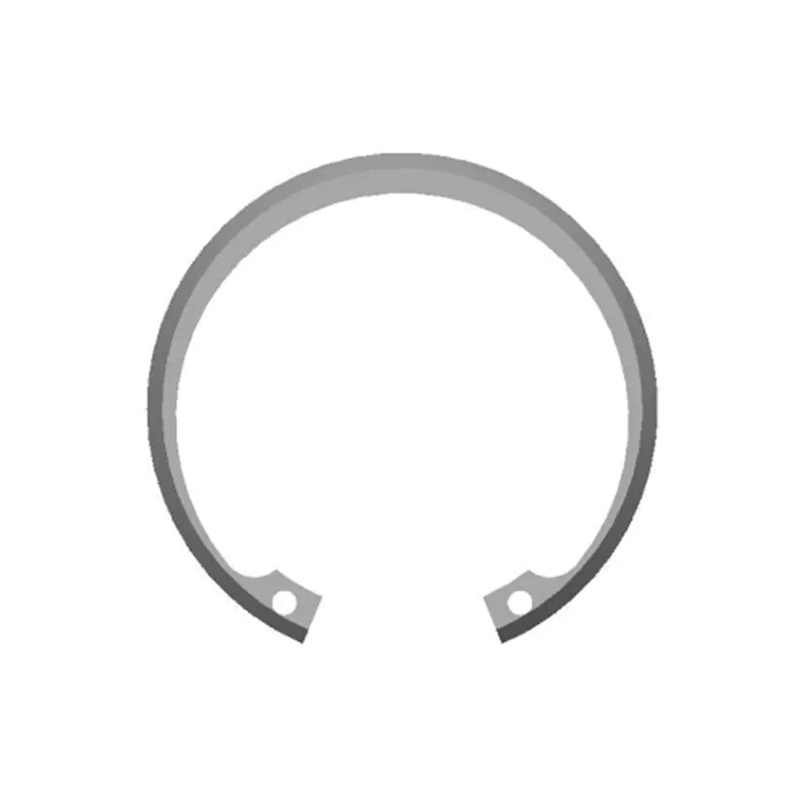
বোর-মাউন্ট করা অংশগুলি একই পরামিতির উপর নির্ভর করে। মেট্রিক ডিআইএন 472 অভ্যন্তরীণ সার্ক্লিপগুলি একটি হাউজিংয়ের ভিতরে একটি মেশিনযুক্ত খাঁজে লক করে এবং তাদের ধারণ শক্তি রিংয়ের মাত্রা এবং খাঁজ প্রস্থ সহনশীলতার উপর নির্ভর করে। যদি ইনকামিং স্ট্রিপ বেধ ড্রিফট হয়, শিয়ার-জোন কঠোরতা পরিবর্তিত হয় এবং রিংটি কম্পনের অধীনে আলগাভাবে বসতে পারে।
 বোর খাঁজের জন্য মেট্রিক DIN 472 অভ্যন্তরীণ সার্কিপ মেট্রিক ডিআইএন 472 স্ট্যান্ডার্ডে তৈরি, এই অভ্যন্তরীণ সার্ক্লিপগুলি অক্ষীয় চলাচল রোধ করতে মেশিনযুক্ত হাউজিং খাঁজে লক করে। তাদের ধারণ শক্তি সুনির্দিষ্ট রিং মাত্রা এবং খাঁজ প্রস্থ সহনশীলতার উপর নির্ভর করে, কম্পন-প্রতিরোধী সমাবেশগুলির জন্য গুরুত্বপূর্ণ। পণ্য দেখুন →
কোল্ড স্ট্যাম্পড ফাস্টেনার শিল্প বিতরণ
মোটরগাড়ি, বায়ু শক্তি, এবং নির্মাণ যন্ত্রপাতি জুড়ে উত্পাদন প্রোগ্রাম একটি স্পষ্ট ঘনত্ব প্যাটার্ন দেখায়। স্বয়ংচালিত খাত স্ট্যাম্পযুক্ত রিটেনিং রিংগুলির সবচেয়ে বেশি অংশ গ্রহণ করে, কারণ প্রতিটি যানবাহন তাদের শত শত ট্রান্সমিশন, স্টিয়ারিং সিস্টেম, ব্রেক এবং সিট মেকানিজম বহন করে। বায়ু শক্তি হল সবচেয়ে দ্রুত বর্ধনশীল সেগমেন্ট, যেখানে অক্ষীয় ধরে রাখার উপাদান উচ্চ-মূল্যের ড্রাইভট্রেন বিনিয়োগকে রক্ষা করে।
উইন্ড টারবাইন গিয়ারবক্সগুলি ক্রমবর্ধমান উচ্চ-লোড বেলেভিল স্প্রিং ওয়াশারগুলিকে নির্দিষ্ট করে যাতে পর্যায়ক্রমে বাঁকানো লোড থাকা সত্ত্বেও প্রিলোডের নীচে ফ্ল্যাঞ্জ বোল্টিং রাখা যায়৷ DIN 2093 এই ওয়াশারগুলির জন্য লোড শ্রেণী এবং মাত্রা পরিসীমা সংজ্ঞায়িত করে এবং কোল্ড স্ট্যাম্পিং বিশেষভাবে ঘূর্ণিত স্প্রিং স্টিল থেকে অর্থনৈতিকভাবে তৈরি করে। একই ওয়াশারগুলি সাসপেনশন সিস্টেম এবং ভারী-শুল্ক নির্মাণ সরঞ্জামগুলিতে উপস্থিত হয়, যেখানে কম্পন এবং শক স্বাভাবিক অপারেশনের অংশ।
 DIN 2093 হাই-লোড বেলেভিল স্প্রিং ওয়াশার কনিক্যাল ডিস্ক স্প্রিংস প্রতি DIN 2093, বিকল্প লোডের অধীনে ফ্ল্যাঞ্জ প্রিলোড বজায় রাখার জন্য ডিজাইন করা হয়েছে। তারা শক শোষণ করে, বোল্ট স্ল্যাকের জন্য ক্ষতিপূরণ দেয় এবং নির্ভরযোগ্য বোল্ট সংযোগের জন্য বায়ু টারবাইন, সাসপেনশন সিস্টেম এবং ভারী-শুল্ক সরঞ্জামগুলিতে ব্যাপকভাবে ব্যবহৃত হয়। পণ্য দেখুন →
কোল্ড স্ট্যাম্পড ফাস্টেনার সোর্সিংয়ের জন্য পাঁচ-পদক্ষেপের চেকলিস্ট
নীচের ক্রমটি একটি বাস্তব সোর্সিং প্রকল্পের যুক্তি অনুসরণ করে, আদর্শ নির্বাচন থেকে ইনকামিং পরিদর্শন পর্যন্ত। প্রতিটি পদক্ষেপ চূড়ান্ত সমাবেশ কর্মক্ষমতা একটি সরাসরি প্রভাব আছে.
মান এবং খাঁজ জ্যামিতি নিশ্চিত করুন
DIN 471 (শাফ্ট), DIN 472 (বোর), DIN 984 (অভ্যন্তরীণ দাঁত), DIN 2093 (বেলেভিল) বা একটি কাস্টম অঙ্কনের মধ্যে বেছে নিন। মানটি মিলনের অংশে খাঁজের মাত্রাও সংজ্ঞায়িত করে, তাই একটি উদ্ধৃতি অনুরোধ করার আগে খাঁজের প্রস্থ এবং গভীরতা যাচাই করুন।
উপাদান গ্রেড নির্দিষ্ট করুন
C67S, 65Mn, এবং 51CrV4 এর মতো স্প্রিং স্টিলগুলি গতিশীল অ্যাপ্লিকেশনের জন্য সর্বোত্তম শক্তি-টু-কস্ট অনুপাত অফার করে। SUS301 এবং SUS304 এর মতো স্টেইনলেস গ্রেডগুলিকে জারা প্রতিরোধের এবং উচ্চ-তাপমাত্রার পরিষেবার জন্য বেছে নেওয়া হয়, কম প্রসার্য শক্তি গ্রহণ করে।
সমালোচনামূলক সহনশীলতা এবং burr দিক সংজ্ঞায়িত করুন
বলুন যে রিংটির কোন দিকটি কার্যকরী মুখ, এটি থেকে বুরকে দূরে রাখুন এবং সর্বোচ্চ অনুমোদনযোগ্য বুর উচ্চতা নিশ্চিত করুন। একটি মুদ্রাঙ্কিত অংশ মেশিন করা হয় না; উত্পাদন পদ্ধতির জন্য সহনশীলতা বাস্তবসম্মত করুন।
পৃষ্ঠ চিকিত্সা নির্বাচন করুন
তৈলাক্ত, ফসফেটেড, জিঙ্ক-ধাতুপট্টাবৃত, বা প্যাসিভেটেড পৃষ্ঠ প্রতিটি ভিন্ন পরিবেশের জন্য উপযুক্ত। উদাহরণস্বরূপ, ফসফেটিং একটি বেস লেপ প্রদান করে যা ক্ষয় প্রতিরোধেরও উন্নতি করে, যখন দস্তার প্রলেপ স্বয়ংচালিত আন্ডার-বডি অবস্থানের জন্য সাধারণ।
ইনকামিং পরিদর্শনের পরিকল্পনা করুন
স্যাম্পলিং লেভেল, হার্ডনেস টেস্টিং, গেজ চেক এবং রিপ্রেজেন্টেটিভ শ্যাফ্ট বা বোর সহ একটি গ্রুভ ফিট টেস্টের বিষয়ে সম্মত হন। সরবরাহকারীর স্বয়ংক্রিয় অপটিক্যাল বাছাইয়ের সাথে মিলিত, এটি অংশগুলি আপনার সমাবেশ লাইনে পৌঁছানোর আগেই লুপটি বন্ধ করে দেয়।
যদি আপনার অংশটি স্ট্যান্ডার্ড ক্যাটালগের বাইরে পড়ে, ইঞ্জিনিয়ারিং দলগুলি জ্যামিতি, উপাদান এবং আবরণকে একটি স্ট্যাম্পিং প্রস্তুতকারকের সাথে মানিয়ে নিতে পারে যা একটি ডেডিকেটেড চালায় কাস্টম অ-মানক স্ট্যাম্পযুক্ত অংশ প্রোগ্রাম স্ট্যাম্পিং কারখানার অভ্যন্তরে উন্নয়ন বহন করা দুটি ভিন্ন সরবরাহকারীর মধ্যে সহনশীলতা সমস্যা স্থানান্তর এড়ায়।
একটি উচ্চ-ভলিউম স্ট্যাম্পিং লাইন জুড়ে গুণমান বজায় রাখা
একটি নিখুঁত প্রোটোটাইপ নমুনা এবং একটি 500,000-পিস ব্যাচের মধ্যে ব্যবধানটি নিয়ন্ত্রণ করা কোল্ড স্ট্যাম্পিংয়ের সবচেয়ে কঠিন অংশ। ডাই পরিধান ব্ল্যাঙ্কিং ক্লিয়ারেন্স পরিবর্তন করে, কুণ্ডলী থেকে কুণ্ডলীর কঠোরতা সামান্য পরিবর্তিত হয় এবং তাপ-চিকিত্সা চুল্লি লোডিং কঠোরতা অভিন্নতাকে প্রভাবিত করে। সামঞ্জস্যপূর্ণ আউটপুট তাই একটি ভাল টুলের চেয়ে বেশি প্রয়োজন: এটি একটি প্রক্রিয়া সিস্টেম প্রয়োজন.
একটি সম্পূর্ণ উল্লম্বভাবে সমন্বিত উত্পাদন লাইন — স্ট্যাম্পিং, হিট ট্রিটমেন্ট, ফসফেটিং, অতিস্বনক পরিষ্কার, এবং স্বয়ংক্রিয় অপটিক্যাল পরিদর্শনের মাধ্যমে নির্ভুল ঘূর্ণায়মান এবং ডাই মেকিং থেকে — সেই সমস্ত ভেরিয়েবলগুলিকে একটি লুপের ভিতরে রাখে। পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ প্রতি ঘন্টায় সমালোচনামূলক মাত্রাগুলি ট্র্যাক করে, এবং ত্রুটিপূর্ণ অংশগুলি সংখ্যাবৃদ্ধির আগে নিয়ন্ত্রণ সীমার বাইরে একটি ড্রিফট লাইনটিকে থামিয়ে দেয়।
ক্রেতারা তিনটি জিনিসের উপর জোর দিয়ে নিজেদের রক্ষা করে: কয়েল সরবরাহকারীর থেকে উপাদান শংসাপত্র, প্রতিটি নতুন টুল বা উপাদান লটের জন্য একটি প্রথম-নিবন্ধ পরিদর্শন প্রতিবেদন, এবং একটি ট্রেসেবিলিটি সিস্টেম যা প্রতিটি ব্যাচ কোডকে আবার উৎপাদন আদেশের সাথে লিঙ্ক করে। একটি অভ্যন্তরীণ পরীক্ষাগার যা স্বীকৃত মর্যাদা ধারণ করে, যেমন সিএনএএস, শিপমেন্টের পরে কঠোরতা এবং প্রসার্য ফলাফল নিয়ে বেশিরভাগ যুক্তিও সরিয়ে দেয়।
কোল্ড স্ট্যাম্পিং একটি সহজ প্রক্রিয়া থেকে যায়। কিন্তু একটি রিং যেটি স্থায়ী হয় এবং যেটি কয়েক হাজার চক্রের পরে ক্র্যাক হয় তার মধ্যে পার্থক্যটি সাধারণত এই নিবন্ধে অন্তর্ভুক্ত পরামিতিগুলিতে নেমে আসে: উপাদানের গ্রেড, টুলিং ক্লিয়ারেন্স, প্রান্তের অবস্থা এবং গুণমান লুপের শৃঙ্খলা।