একটি ভারী-শুল্ক গাড়ির অ্যাক্সেলের জন্য একটি উপাদান পর্যালোচনা করার সময়, একজন প্রকৌশলী জিজ্ঞাসা করেছিলেন যে কেন ধরে রাখা রিংগুলিকে বার স্টক থেকে সরানোর পরিবর্তে ঠান্ডা নকল করতে হয়েছিল। উত্তর শুধুমাত্র খরচ সম্পর্কে ছিল না: ঠান্ডা নকল ইস্পাত একটি শস্য প্রবাহ প্যাটার্ন প্রদান করে যা ক্লান্তি ফাটল বৃদ্ধিকে মেশিন করা অংশের তুলনায় অনেক ভালো প্রতিরোধ করে।
কোল্ড ফোরজিং ইস্পাত সাধারণত 20-30% দ্বারা ফলন শক্তি বৃদ্ধি করে এবং 1.6-3.2 μm Ra এর পৃষ্ঠের ফিনিশ তৈরি করে, এটি উচ্চ-ভলিউম ধরে রাখার রিং, ওয়াশার এবং স্ন্যাপ রিংগুলির জন্য পছন্দের পছন্দ যেখানে ক্লান্তি প্রতিরোধ এবং মাত্রিক সামঞ্জস্য গুরুত্বপূর্ণ।
কোল্ড ফোরজিং স্টিল: ধাতুর কী হয়?
কোল্ড ফোরজিং ইস্পাতকে তার পুনর্নির্মাণ তাপমাত্রার নিচে বিকৃত করে। হট ফরজিং এর মত দানা ভেঙ্গে এবং সংস্কার করার পরিবর্তে, ঠান্ডা প্রক্রিয়া ধাতব প্রবাহ বরাবর স্ফটিক দানাকে প্রসারিত করে এবং ঘোরায়। এটিই কাজকে শক্ত করে তৈরি করে - এমন প্রক্রিয়া যা ঠান্ডা নকল ইস্পাতকে অতিরিক্ত শক্তি দেয়।
শস্য প্রান্তিককরণ
দানাগুলি ডাই কনট্যুর অনুসরণ করে, একটি অবিচ্ছিন্ন প্রবাহ রেখা তৈরি করে যা কাটা বা মেশিনযুক্ত পৃষ্ঠের তুলনায় ক্লান্তি জীবনকে উন্নত করে।
স্ট্রেন হার্ডেনিং
বিকৃতিটি স্থানচ্যুতি প্রবর্তন করে যা আরও পিছলে যেতে বাধা দেয়, অতিরিক্ত তাপ চিকিত্সা ছাড়াই ফলনের শক্তি বাড়ায়।
মাত্রিক স্থিতিশীলতা
যেহেতু কাজের কঠোরতা পুরো বিভাগে অভিন্ন, চূড়ান্ত সহনশীলতা লক্ষ লক্ষ অংশ জুড়ে শক্ত এবং পুনরাবৃত্তিযোগ্য থাকে।
ইস্পাত রসায়ন জ্যামিতির মতোই গুরুত্বপূর্ণ। নিম্ন-কার্বন স্টিল যেমন C10, C15, এবং C22 সাধারণ পছন্দ কারণ তাদের কম কার্বন উপাদান তাদের ক্র্যাক না করে বিকৃত করার জন্য যথেষ্ট নমনীয় করে তোলে। বোরন স্টিলও ব্যবহার করা হয় যখন ফরজিংয়ের পরে তাপ চিকিত্সার জন্য উচ্চতর কঠোরতা প্রয়োজন হয়। লক্ষ্যটি একটি মাইক্রোস্ট্রাকচার যা একটি সামঞ্জস্যপূর্ণ চূড়ান্ত আকার রাখার সময় বড় স্ট্রেনগুলি শোষণ করতে পারে।
নির্মাতাদের জন্য, এর মানে একই ইস্পাত গ্রেড ডাই ডিজাইন এবং প্রেসের গতির উপর নির্ভর করে ভিন্নভাবে আচরণ করতে পারে। সেজন্য অগ্রসর হয়েছে নির্ভুল উত্পাদন প্রক্রিয়া প্রক্রিয়াটি স্থিতিশীল রাখতে নিয়ন্ত্রিত তৈলাক্তকরণ, ডাই ক্লিয়ারেন্স এবং অপটিক্যাল পরিদর্শন একত্রিত করুন।
 উচ্চ-লোড বেলেভিল স্প্রিং ওয়াশার DIN2093 ফ্ল্যাঞ্জ সিলিংয়ের জন্য এই ডিস্ক স্প্রিং কম স্ট্রোক এবং উচ্চ ক্ষতিপূরণের জন্য অভিন্ন স্ট্রেস ডিস্ট্রিবিউশন সহ বোল্ট আলগা হলে ফ্ল্যাঞ্জ চাপ বজায় রাখে। শক শোষণ এবং ফাস্টেনার সুরক্ষার জন্য উপযুক্ত। পণ্য দেখুন →
কোল্ড ফোরজিং বনাম হট ফোরজিং: একটি ডেটা-চালিত তুলনা
তুলনাটি দেখায় কেন কোল্ড ফোরজিং ইস্পাত উচ্চ-আয়তনের নির্ভুলতা ফাস্টেনার উত্পাদনে আধিপত্য বিস্তার করে। কঠোর সহনশীলতা এবং ভাল পৃষ্ঠের ফিনিস সেকেন্ডারি মেশিনিংকে হ্রাস করে, যখন শক্তি বৃদ্ধি অংশের বেধ না বাড়িয়ে অংশকে হালকা ওজনের অনুমতি দেয়।
বিয়ন্ড হার্ডনেস: দ্য মেট্রিক্স যা কোল্ড নকল ইস্পাত পারফরম্যান্সের পূর্বাভাস দেয়
একা কঠোরতা সম্পূর্ণ গল্প বলে না। সেবা জীবনের প্রকৃত ভবিষ্যদ্বাণী হল কত দ্রুত উপাদান স্ট্রেন-কঠিন হয় এবং গঠনের পরে কতটা অভ্যন্তরীণ চাপ থাকে। নীচের চার্টটি বিকৃতির অনুপাত বৃদ্ধির সাথে সাথে একটি সাধারণ লো-কার্বন কোল্ড ফোর্জিং স্টিলের ফলন শক্তি বৃদ্ধিকে চিত্রিত করে।
বক্ররেখা প্রথমে খাড়া, তারপর সমতল হয়। এই কারণেই বেশিরভাগ কোল্ড ফোরজিং অপারেশনগুলি 30-40% বিকৃতিতে থামার জন্য ডিজাইন করা হয়েছে: এর পরে, শক্তির উন্নতির চেয়ে নমনীয়তা দ্রুত হ্রাস পায়, ক্র্যাকিং বা মারা যাওয়ার ঝুঁকি বাড়ায়।
যেখানে আজ কোল্ড নকল ইস্পাত ফাস্টেনার ব্যবহার করা হয়
কোল্ড নকল ইস্পাত উপাদান যেখানেই প্রদর্শিত হবে একটি কমপ্যাক্ট, উচ্চ-শক্তির অংশ অবশ্যই জায়গায় লক থাকতে হবে। নীচের সেক্টর বিভাজন ফাস্টেনার নির্মাতাদের দ্বারা দেখা সাধারণ চাহিদার ধরণ প্রতিফলিত করে।
- স্বয়ংচালিত - 60%: ট্রান্সমিশন শ্যাফ্ট, এক্সেল রিটেইনার, ব্রেক অ্যাসেম্বলি
- বায়ু শক্তি - 25%: প্রধান খাদ বহনকারী খাঁচা, পিচ বিয়ারিং ক্লিপ
- নির্মাণ – 15%: স্ট্রাকচারাল জয়েন্ট ক্লিপ, লোড-বেয়ারিং ওয়াশার
স্বয়ংচালিত অ্যাপ্লিকেশনগুলিতে, শ্যাফ্ট ধরে রাখার রিংয়ের মতো অংশগুলির জন্য কোল্ড নকল ইস্পাতটি ডিফল্ট কারণ এই প্রক্রিয়াটি রিংয়ের বসার মুখকে সমতল এবং বুর-মুক্ত রাখে, যা বারবার অক্ষীয় লোডিংয়ের অধীনে অপরিহার্য।
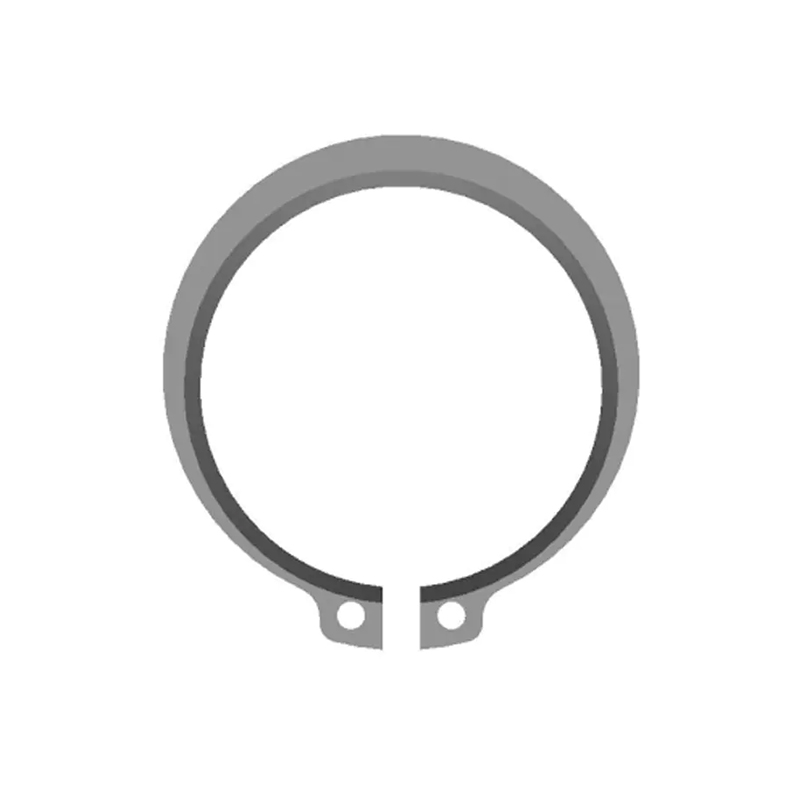
 শ্যাফ্ট অক্ষীয় ধরে রাখার জন্য বহিরাগত সার্কিপস DIN471 শ্যাফ্টগুলিতে অক্ষীয় স্থানচ্যুতি রোধ করার জন্য ডিজাইন করা হয়েছে, এই সার্কিপগুলি যন্ত্রপাতি স্থিতিশীলতা এবং দক্ষতা উন্নত করে। ফ্ল্যাট বসার মুখগুলি বারবার লোড করার অধীনে পরিধান কমায়। পণ্য দেখুন →
কীভাবে সঠিক কোল্ড নকল ইস্পাত উপাদান নির্বাচন করবেন
একটি ঠান্ডা নকল ইস্পাত ফাস্টেনার নির্বাচন করা একক সিদ্ধান্ত নয়। এটি উপাদান, জ্যামিতি এবং প্রক্রিয়া ক্ষমতার মধ্যে ট্রেড-অফের একটি ক্রম। নিম্নলিখিত পদক্ষেপগুলি একটি ব্যবহারিক সোর্সিং কর্মপ্রবাহকে প্রতিফলিত করে৷
1. লোড এবং তাপমাত্রার শর্তগুলি সংজ্ঞায়িত করুন
অক্ষীয় লোড এবং অপারেটিং তাপমাত্রা পরিসীমা গণনা করুন। এটি প্রয়োজনীয় ফলন শক্তি এবং তাপ চিকিত্সা প্রয়োজন কিনা তা নির্ধারণ করে।
2. গঠনযোগ্যতার সাথে ইস্পাত গ্রেড মেলে
একটি কম-কার্বন বা বোরন ইস্পাত চয়ন করুন যা ফাটল ছাড়াই স্ট্রেনকে শোষণ করতে পারে। ইস্পাত চূড়ান্ত পৃষ্ঠ আবরণ সঙ্গে সামঞ্জস্যপূর্ণ হতে হবে.
3. স্ট্যান্ডার্ড বা কাস্টম ডিজাইন চয়ন করুন
স্ট্যান্ডার্ড ডিআইএন অংশগুলি সীসা সময়কে ছোট করে। যেখানে লোড পথ অস্বাভাবিক, কাস্টমাইজড ফাস্টেনার সমাধান ডাই জ্যামিতিকে আপনার খাঁজ প্রোফাইলে সামঞ্জস্য করার অনুমতি দিন।
4. সহনশীলতা এবং সারফেস ফিনিশ যাচাই করুন
burrs এবং সমতলতার জন্য রিং এর বসার মুখ এবং রেডিয়াল সেক্টর পরিদর্শন করুন। নির্দিষ্ট করা Ra মান হল আপনার সম্ভাব্য ফ্রেটিং পরিধানের সেরা সূচক।
5. অডিট প্রস্তুতকারকের গুণমান নিয়ন্ত্রণ
নিশ্চিত করুন যে সরবরাহকারী প্রতিটি লটে স্বয়ংক্রিয় অপটিক্যাল পরিদর্শন এবং প্রসার্য পরীক্ষা চালায়। কয়েল থেকে সমাপ্ত অংশ পর্যন্ত ট্রেসেবিলিটি ব্যয়বহুল ক্ষেত্রের ব্যর্থতা প্রতিরোধ করে।
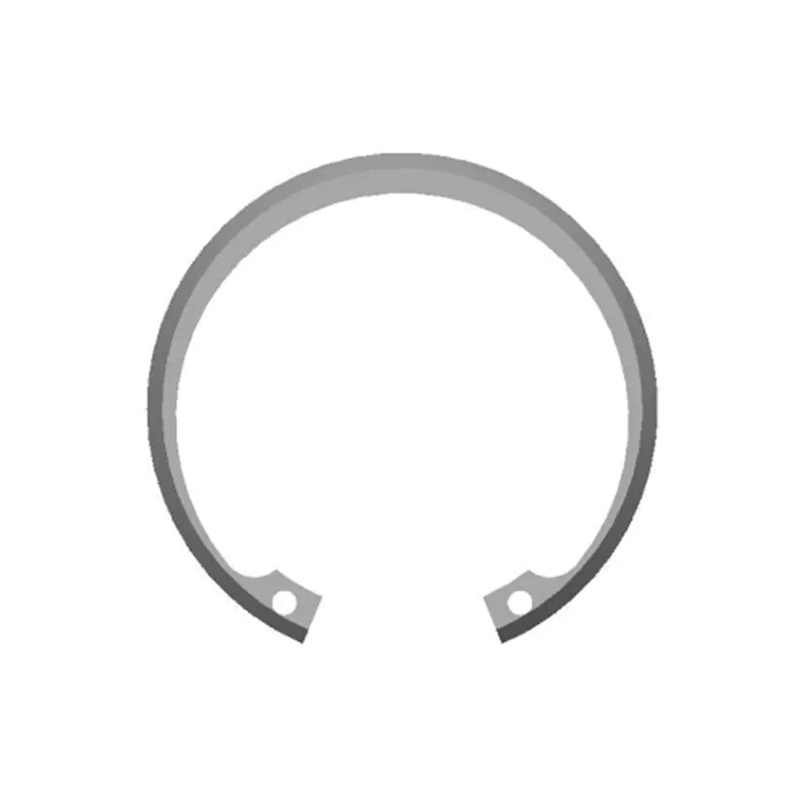
 বোর গ্রুভের জন্য মেট্রিক অভ্যন্তরীণ সার্কিপস DIN472 গর্তে অংশগুলি সুরক্ষিত করার জন্য অভ্যন্তরীণ খাঁজে ইনস্টল করা, এই সার্কিপগুলি নির্ভরযোগ্য অক্ষীয় অবস্থান সরবরাহ করে। বিভিন্ন ফিনিশ সহ কার্বন এবং স্টেইনলেস স্টিলে পাওয়া যায়। পণ্য দেখুন →
কোল্ড নকল ইস্পাত অংশগুলির রক্ষণাবেক্ষণ, মান এবং সম্মতি
ডিআইএন 471 শ্যাফ্ট রিং, ডিআইএন 472 বোর রিং এবং ডিআইএন 2093 স্প্রিং ওয়াশারের মতো কোল্ড নকল ইস্পাত অংশগুলি বহু বছর ধরে কাজ করার জন্য ডিজাইন করা হয়েছে, তবে তাদের এখনও সঠিক পরিচালনা এবং পর্যায়ক্রমিক যাচাইকরণের প্রয়োজন।
- খাদ বা হাউজিং উপর খাঁজ প্রস্থ পরীক্ষা করুন. খাঁজ প্রান্তে পরিধান রিং অপসারণের সবচেয়ে সাধারণ কারণ।
- অঙ্কনে নির্দিষ্ট করা জারা সুরক্ষা প্রয়োগ করুন: দস্তা ফসফেট, জিঙ্ক ফ্লেক, বা কালো অক্সাইড প্রতিটি লবণ স্প্রেতে আলাদাভাবে আচরণ করে।
- তাপ চিকিত্সা শংসাপত্রটি প্রয়োজনীয় পৃষ্ঠের কঠোরতার সাথে মেলে তা যাচাই করুন। কেস গভীরতা বা মাধ্যমে-কঠিন মান উপাদান শংসাপত্র সনাক্ত করা আবশ্যক.
- বিচ্ছিন্ন করার পরে মাইক্রো-ফাটলের জন্য পরিদর্শন করুন, বিশেষত উচ্চ-কম্পন পরিবেশে। ঠান্ডা নকল অংশ অবশিষ্ট চাপ বজায় রাখে; রিংটি ভুলভাবে পুনরায় ব্যবহার করা হলে একটি ফাটল প্রচার করতে পারে।
উন্নত-তাপমাত্রা বা অত্যন্ত ক্ষয়কারী পরিষেবার জন্য, অর্ডার করার আগে উপাদান সরবরাহকারীর সাথে পরামর্শ করুন। স্টেইনলেস এবং হাই-অ্যালয় কোল্ড ফোরজিং স্টিল পাওয়া যায়, কিন্তু কার্বন স্টিলের তুলনায় তাদের প্রেস স্পিড এবং ডাই ক্লিয়ারেন্সের প্রয়োজন হয়।