একটি অঙ্কন যা শুধুমাত্র "স্টিল শক্ত এবং টেম্পারড, 45-50 HRC" বলে তিনটি সিদ্ধান্ত উন্মুক্ত রাখে: কোন গ্রেডের ইস্পাত, সরবরাহকারীর কাছে কী টেম্পারিং তাপমাত্রা ছিল এবং কতটা কার্যকরী প্রান্তটি ডিকারবারাইজ করা যেতে পারে। এই তিনটি উত্তর স্থির করে যে একটি বহিরাগত সার্ক্লিপ এক দশক কম্পনের মাধ্যমে একটি বিয়ারিং রাখে, নাকি প্রথম পরিষেবা ব্যবধানে শান্তভাবে শিথিল হয়।
সংক্ষিপ্ত উত্তর: "কঠিন এবং টেম্পারড" একটি ক্রম বর্ণনা করে, একটি সম্পত্তি নয়। শক্ত হয়ে যাওয়া ইস্পাতকে মোটামুটি 800-900 °C তাপমাত্রায় প্রশমিত করে এবং এটিকে সর্বোচ্চ কঠোরতায় নিভিয়ে দেয়; টেম্পারিং অবিলম্বে পরে কঠোরতা একটি নিয়ন্ত্রিত খরচে হাত দৃঢ়তা ফিরে. স্প্রিং-স্টিল রিটেইনিং রিং এবং ডিস্ক স্প্রিংসের জন্য, বেশিরভাগ স্পেসিফিকেশন 300-450 °C উইন্ডোতে টেম্পারিংয়ের পরে 42 এবং 52 HRC-এর মধ্যে স্থির হয়: অক্ষীয় থ্রাস্টের অধীনে ব্রিনেলিং প্রতিরোধ করার জন্য যথেষ্ট শক্ত, সার্ক্লিপ প্লায়ারের সাথে ইনস্টলেশন বেঁচে থাকার জন্য যথেষ্ট নমনীয়।
নিচের সবকিছু ক্রয় এবং প্রক্রিয়ার দিক থেকে লেখা হয়েছে। প্রতিটি বিভাগ এমন একটি প্রশ্নের উত্তর দেয় যা একজন ক্রেতা, ডিজাইনার বা গুণমান প্রকৌশলীকে শেষ পর্যন্ত সরবরাহকারী মিটিং বা ব্যর্থতার প্রতিবেদনে রক্ষা করতে হবে।
শক্ত করা এবং টেম্পারিং: প্রতিটি পদক্ষেপ আসলে কী নিয়ন্ত্রণ করে
তাপ চিকিত্সা একটি অপারেশন নয়। চারটি ধাপ স্ট্যাক আপ, এবং প্রত্যেকটির নিজস্ব বৈশিষ্ট্যগত ব্যর্থতা মোড রয়েছে। তাদের বিভ্রান্তিকর কারণ দুটি সরবরাহকারী উভয়ই 48 HRC প্রত্যয়িত করতে পারে এবং এখনও এমন অংশ সরবরাহ করতে পারে যা ক্ষেত্রে সম্পূর্ণ ভিন্নভাবে আচরণ করে।
অস্টেনিটাইসিং, 800-900 °C
দ্রবণে কতটা কার্বন প্রবেশ করে তা নির্ধারণ করুন তাপমাত্রা এবং সময়। পাতার নিচে ভিজিয়ে রাখা নরম ফেরাইট পকেট যা কখনো শক্ত হয় না; অত্যধিক ভিজানো শস্যকে মোটা করে দেয় এবং শক্তি যোগ না করে শক্ততা খরচ করে। স্প্রিং স্টিল যেমন 65Mn এবং 50CrV4 সাধারণত এই রেঞ্জের উপরের প্রান্তে চলে।
নিভে যাওয়া
তেল স্যুট alloyed গ্রেড; জল বা পলিমার স্যুট প্লেইন কার্বন গ্রেড যেমন C67S। নিভে যাওয়া অবশ্যই যথেষ্ট দ্রুত হতে হবে যাতে পার্লাইট নাক মিস হয় এবং পাতলা রিং অংশগুলি ফাটানোর জন্য যথেষ্ট মৃদু হতে হবে। বিকৃতি এখানে সিদ্ধান্ত হয়, টেম্পারিং নয়।
টেম্পারিং, সাধারণত 300-500 °C
এটি সেই পর্যায় যা বিতরণ করা সম্পত্তি সংজ্ঞায়িত করে। পরিসরের মাঝখানে, মোটামুটি 20 °C টেম্পারিং তাপমাত্রা কঠোরতাকে 1-2 HRC দ্বারা সরিয়ে দেয়। ধরে রাখার সময়ও গণনা করা হয়: একটি অংশ তাপমাত্রায় পৌঁছানোর মুহুর্তে টানা হয় তা এক ঘন্টা ভিজিয়ে রাখার মতো নয়।
পোস্ট-প্লেটিং বেক
প্রায় 32 এইচআরসি-এর উপরে যে কোনো ইলেক্ট্রোপ্লেটেড অংশ হাইড্রোজেন ক্ষয়জনিত ঝুঁকি বহন করে। 190-230 °C তাপমাত্রায় একটি বেক, প্রলেপ দেওয়ার কয়েক ঘন্টার মধ্যে শুরু হয়, এটি হল আদর্শ প্রশমন - এবং এটি ক্রয় অর্ডারের অন্তর্গত, অনুমানে নয়।
টেম্পারিং তাপমাত্রা কঠোরতা, কঠোরতা এবং স্থিতিশীলতা সেট করে
নীচের টেবিলটি সবচেয়ে দরকারী রেফারেন্স যখন একটি অঙ্কন শুধুমাত্র একটি কঠোরতা ব্যান্ড দেয়। এটি দেখায় যে টেম্পারিং তাপমাত্রার পরিবর্তন 0.6-0.8% কার্বন স্প্রিং স্টিলে কী করে, যা প্রায় 850 ডিগ্রি সেলসিয়াস থেকে তেল নিভে যায়।
ব্যবহারিক পড়া সংখ্যার চেয়ে বেশি গুরুত্বপূর্ণ। একটি 46-52 HRC সার্ক্লিপ এবং একটি 40-46 HRC ডিস্ক স্প্রিং ভিন্ন কাগজপত্রের সাথে একই পণ্য নয়। খাঁজ দেওয়ালের স্ক্র্যাপিং ক্রিয়াকে প্রতিহত করার জন্য সার্ক্লিপের পৃষ্ঠের কঠোরতা প্রয়োজন; ডিস্ক স্প্রিং এর একটি উচ্চ টেম্পারিং তাপমাত্রা প্রয়োজন যাতে এটি একটি স্থায়ী সেট না নিয়ে লক্ষ লক্ষ চক্রকে বিচ্যুত করতে পারে।
 অক্ষীয় লোডের জন্য DIN 2093 কনিকাল ডিস্ক স্প্রিং ডিআইএন 2093 আকারের টেবিল, স্প্রিং স্টিলস এবং পৃষ্ঠ-চিকিত্সা বিকল্পগুলির সাথে অক্ষীয় লোড এবং ফ্ল্যাঞ্জ চাপ ধরে রাখার জন্য কনিকাল ডিস্ক স্প্রিং। পণ্য দেখুন →
স্ট্যান্ডার্ড উইন্ডো সেট করে, প্রক্রিয়া নয়। সার্কিপগুলির জন্য DIN 471 এবং DIN 472, এবং ডিস্ক স্প্রিংগুলির জন্য DIN 2093, প্রতিটি কঠোরতা পরিসীমা এবং অনুমতিযোগ্য ডিকারবুরাইজেশনকে সংজ্ঞায়িত করে। একজন সরবরাহকারী যে শুধুমাত্র "45-50 HRC" উদ্ধৃত করে তার পিছনে একটি প্রক্রিয়া গ্যারান্টি ছাড়াই একটি ফলাফল উদ্ধৃত করছে।
সূচক যা ফিল্ড লাইফ নির্ধারণ করে
কঠোরতা হল শংসাপত্রে মুদ্রিত সংখ্যা। ক্লান্তি জীবন চারটি জিনিস দ্বারা নির্ধারিত হয় যা খুব কমই এতে উপস্থিত হয়।
- Decarburisation. কার্যকরী প্রান্তে একটি নরম, কার্বন-ক্ষয়প্রাপ্ত ত্বক প্রাথমিক বৃত্তাকার ব্যর্থতার ক্লাসিক কারণ। ভাল অনুশীলন এটিকে লোড-বেয়ারিং প্রান্তে 0.02 মিমি ক্যাপ করে এবং এটি চোখের দ্বারা নয়, একটি পালিশ করা ক্রস-সেকশনে পরীক্ষা করে।
- অস্টিনাইট ধরে রেখেছে। মোটামুটি 5% এর উপরে, অস্টেনাইট পরিচর্যায় অপ্রস্তুত মার্টেনসাইট-এ রূপান্তরিত হয়: রিং বৃদ্ধি পায় এবং ফিট পরিবর্তন হয়। একটি দ্বিতীয় মেজাজ বা ক্রায়োজেনিক চিকিত্সা এটি কমিয়ে আনে।
- শস্য আকার এবং অন্তর্ভুক্তি বিষয়বস্তু. সূক্ষ্ম শস্য (ASTM 7 বা সূক্ষ্ম) হল যা একটি 48 HRC রিং শক লোডিং থেকে বাঁচতে দেয়। অতিরিক্ত গরম অস্টেনটাইস স্নানের মোটা দানা কখনই কঠোরতা শংসাপত্রে দেখা যায় না।
- প্রান্ত গুণমান। স্ট্যাম্পযুক্ত রিংগুলি একটি শিয়ার জোন এবং একটি ফ্র্যাকচার জোন বহন করে। প্রসার্য প্রান্তে একটি burr বা মাইক্রো-ফাটল খাঁজ শেষ হওয়ার অনেক আগেই ক্লান্তি শুরু করার জায়গা হয়ে ওঠে।
যেহেতু এই ভেরিয়েবলগুলি চূড়ান্ত পরিদর্শনের পরিবর্তে চুল্লির ভিতরে সেট করা হয়েছে, প্রক্রিয়া রুটটি একা শংসাপত্রের চেয়ে বেশি গুরুত্বপূর্ণ। আমাদের অভ্যন্তরীণ উত্পাদন প্রবাহ ব্ল্যাঙ্কিং, হিট ট্রিটমেন্ট, ফসফেটিং এবং স্বয়ংক্রিয় অপটিক্যাল বাছাই একটি মানের সিস্টেমের মধ্যে রাখে, যা কাহিনীর পরিবর্তে লট-টু-লট কঠোরতা পুনরাবৃত্তিযোগ্যতাকে নিরীক্ষণযোগ্য করে তোলে।
যেখানে শক্ত এবং টেম্পারড ফাস্টেনাররা তাদের কাজ করে
কম্পন এবং থার্মাল সাইক্লিং যেখানেই একটি জয়েন্টের সাথে মিলিত হয় সেখানে শক্ত এবং টেম্পারড অংশগুলি ঘনীভূত হয় যা ঢালাই ছাড়াই শক্ত থাকতে হবে।
স্বয়ংচালিত ড্রাইভলাইন এবং ব্রেকিং - প্রায় 42%
উইন্ড গিয়ারবক্স এবং পিচ সিস্টেম - প্রায় 22%
নির্মাণ এবং কৃষি যন্ত্রপাতি - প্রায় 18%
শিল্প গিয়ারবক্স এবং পাম্প - প্রায় 12%
অন্যান্য সাধারণ যন্ত্রপাতি - প্রায় 6%
উপরের বিভাজনটি বাজার অধ্যয়নের পরিবর্তে উদ্ধৃতি মিশ্রণকে প্রতিফলিত করে, তবে এটি একটি প্যাটার্ন ব্যাখ্যা করে। ধরে রাখা রিংগুলি সেই তালিকার শীর্ষে বসে কারণ সেগুলি সাধারণত একটি ব্যয়বহুল সমাবেশের সবচেয়ে সস্তা অংশ এবং যার ব্যর্থতার কারণে সবচেয়ে বেশি সমান্তরাল ক্ষতি হয়৷ বিশেষ করে উইন্ড অ্যাপ্লিকেশানগুলি শুধুমাত্র কঠোরতা দ্বারা নির্দিষ্ট করার জন্য কঠিন কিছুর জন্য বলে: 42-50 HRC, কম ডিকারবুরাইজেশন, এবং একটি ফসফেট বা জিঙ্ক-ফ্লেক ফিনিস যা রিংটিকে ভ্রূণ করবে না।
সবচেয়ে ঘন ঘন অনুরোধ করা আইটেমটি প্লেইন শ্যাফ্ট রিং থেকে যায়, কারণ এটি গিয়ারবক্স, পাম্প এবং মোটর ডিজাইনে ডিফল্ট অক্ষীয় লোকেটার।
 শ্যাফ্ট অক্ষীয় ধরে রাখার জন্য DIN 471 বাহ্যিক সার্কিপ ডিআইএন 471 মাপ থেকে 1000 মিমি, কার্বন বা স্টেইনলেস স্টীল এবং আবরণ বিকল্পগুলির সাথে অক্ষীয় অবস্থান এবং স্থানচ্যুতি নিয়ন্ত্রণের জন্য শ্যাফ্ট বৃত্তাকার। পণ্য দেখুন →
নির্দিষ্ট করা এবং কেনা: একটি পাঁচ-পদক্ষেপ চেক
বেশিরভাগ কঠোরতা বিরোধ একটি ক্রয় অর্ডারে ফিরে আসে যা একটি নম্বরের নাম দেয় এবং অন্য কিছু না। স্পেসিফিকেশনের পাঁচটি লাইন প্রায় সমস্ত ঝুঁকি সরিয়ে দেয়।
1. স্ট্যান্ডার্ডের নাম দিন। DIN 471, DIN 472, DIN 2093 এবং তাদের সমতুল্য ইতিমধ্যে কঠোরতা পরিসীমা, খাঁজ জ্যামিতি এবং পরীক্ষার পদ্ধতিগুলি ঠিক করে। একটি স্ট্যান্ডার্ড নম্বরে কেনা শুরু হওয়ার আগে বেশিরভাগ আর্গুমেন্ট সরিয়ে দেয়।
2. একটি উইন্ডো এবং একটি পদ্ধতি দিন। একটি পরিসর যেমন 44-50 HRC, এবং একটি বিবৃত রূপান্তর রুট (HV1 পাতলা বিভাগের জন্য HRC তে রূপান্তরিত), ক্লাসিক বিরোধকে প্রতিরোধ করে যেখানে একটি বেঞ্চ পরীক্ষকের উপর 1.2 মিমি রিং ভিন্নভাবে পড়ে।
3. টেম্পারিং তাপমাত্রা ক্যাপ করুন। "মেজাজ 350 °C এর নীচে নয়" লেখা একটি সরবরাহকারীকে একটি সংক্ষিপ্ত, নিম্ন-তাপমাত্রার মেজাজের সাথে কঠোরতা আঘাত করা থেকে বিরত করে যা পরিষেবার অংশটিকে ভঙ্গুর করে দেয়।
4. decarburisation এবং প্রান্ত সীমা সেট করুন. স্পেসিফিকেশনের একটি ধারা এবং ইনকামিং পরিদর্শনে একটি চেক ঝুঁকি রেজিস্টার থেকে সম্পূর্ণ ব্যর্থতার মোড সরিয়ে দেয়।
5. অনেক traceability প্রয়োজন. ফার্নেস, ব্যাচ, তাপ-চিকিত্সা চার্ট, কঠোরতা জরিপ এবং প্লেটিং বেক রেকর্ড — যে নথিগুলি এক বছর পরে একটি দাবিকে সমর্থনযোগ্য করে তোলে।
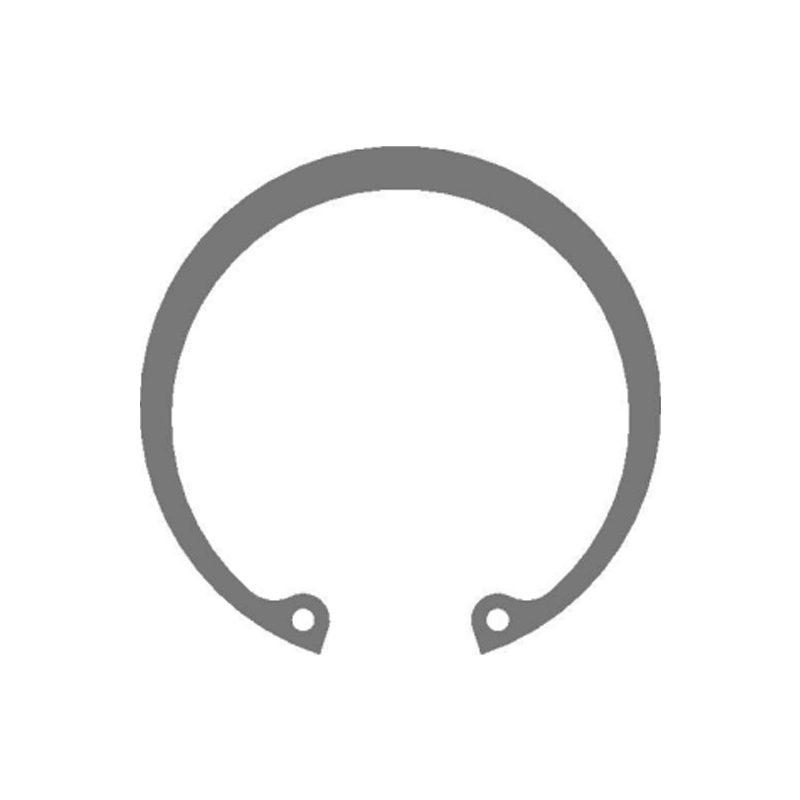 বোর ধরে রাখার জন্য DIN 472 মেট্রিক অভ্যন্তরীণ সার্কিপ DIN 472 মেট্রিক মাপ, কার্বন বা স্টেইনলেস স্টীল, এবং পৃষ্ঠ-চিকিত্সা পছন্দ সহ মেশিনযুক্ত বোরে অক্ষীয় ধরে রাখার জন্য অভ্যন্তরীণ বৃত্ত। পণ্য দেখুন →
যেখানে অঙ্কনটি একটি বিশেষ - একটি অফসেট লগ, একটি অ-মানক খাঁজ প্রস্থ, একটি বন্ধনী যা একটি বিয়ারিং ধরে রাখে - স্পেসিফিকেশন কাজটি সহজভাবে আগে চলে। আমাদের কাস্টম মুদ্রাঙ্কন এবং রিং উন্নয়ন রুট একটি ক্যাটালগ নম্বরের পরিবর্তে খাঁজের মাত্রা এবং লোড কেস দিয়ে শুরু হয়, যা সাধারণত একটি কঠোরতা প্রশ্ন নিষ্পত্তি করার দ্রুততম উপায় যা একটি স্ট্যান্ডার্ড উত্তর দেয় না।
রক্ষণাবেক্ষণ, পুনঃব্যবহার এবং সম্মতি
যে বৈশিষ্ট্যগুলি শক্ত এবং টেম্পারড অংশগুলিকে নির্ভরযোগ্য করে তোলে সেগুলি চোখের দ্বারা বিচার করা কঠিন করে তোলে। কয়েকটি নিয়ম প্রথম পুনর্নির্মাণের পরে সমাবেশগুলিকে সৎ রাখে।
- অপসারণের পরে সার্ক্লিপ বা ডিস্ক স্প্রিং পুনরায় ব্যবহার করবেন না। টেম্পারিং যা নমনীয়তা প্রদান করে তার মানে এমন একটি রিং যা একবার ছড়িয়ে দেওয়া হয়েছে তা একবার পাওয়া গেছে।
- প্রতিটি পরিষেবায় খাঁজ প্রাচীর উপর fretting জারা জন্য দেখুন. একটি পালিশ সাক্ষী চিহ্ন মানে আন্দোলন, যার অর্থ খাঁজের প্রস্থ বা রিং বেধ সহ্যের বাইরে।
- 32 HRC-এর উপরে যেকোনো জিঙ্ক-প্লেটেড অংশের জন্য পোস্ট-প্লেটিং বেক রেকর্ড ফাইলে রাখুন। রেকর্ডটি অনুপস্থিত থাকলে, লটটিকে গ্রহণযোগ্য হিসাবে বিবেচনা করার পরিবর্তে সন্দেহভাজন হিসাবে বিবেচনা করুন।
- স্বীকৃত পদ্ধতির সাথে আবরণের প্রমাণ টাই করুন: ISO 9227-এ লবণ স্প্রে, ISO 15330 বা ASTM F1940-এ হাইড্রোজেন অ্যামব্রিটলমেন্ট স্ক্রীনিং যেখানে আবরণের স্পেসিফিকেশন এটির জন্য আহ্বান করে।
- উপাদান শংসাপত্রগুলি EN 10204 3.1, PPAP ডকুমেন্টেশন এবং একটি পরিবর্তন-বিজ্ঞপ্তি ধারা সরবরাহ চুক্তিতে রাখুন, এমন কোনও ফোল্ডারে নয় যা কেউ খোলে না৷
নিয়ন্ত্রিত সরবরাহ শৃঙ্খলে — IATF 16949-এর অধীনে স্বয়ংচালিত, বা গ্রাহক-নির্দিষ্ট মানের চুক্তির অধীনে বায়ু — তাপ চিকিত্সাকে সাধারণত একটি বিশেষ প্রক্রিয়া হিসাবে বিবেচনা করা হয় যার জন্য যোগ্যতাসম্পন্ন অপারেটর, ক্যালিব্রেটেড ফার্নেস এবং ক্রমাগত চার্ট রেকর্ডিং প্রয়োজন। যে সব ক্রেতারা ফার্নেস চার্টের জন্য একবার জিজ্ঞাসা করে, প্রথম অর্ডারে, তারা এমন হতে পারে যাদের পরে ব্যর্থতার তদন্ত চালাতে হবে না।
শক্ত এবং টেম্পারড ইস্পাত একটি নির্দিষ্ট প্রশ্নের একটি নির্ভরযোগ্য উত্তর: আপনি কীভাবে একটি উপাদানকে ভঙ্গুর না করে লোডের নীচে রাখুন? একটি উপাদান গ্রেড, একটি টেম্পারিং পরিসীমা, একটি decarburisation সীমা এবং একটি নথিভুক্ত বেক সহ উত্তর দিন, এবং অংশটি ডিজাইন হিসাবে আচরণ করে৷ একা একটি কঠোরতা নম্বর দিয়ে উত্তর দিন, এবং অঙ্কনের পরবর্তী সংশোধন একটি ব্যর্থতার রিপোর্ট দ্বারা লেখা হবে৷