একটি 0.8 মিমি 302 স্টেইনলেস লকওয়্যার পণ্য-ইন-এ প্রতিটি টেনসিল চেক পাস করতে পারে এবং এখনও পরিষেবার বাইরে একটি প্রতিরক্ষা জোতা নিতে পারে। তারটি এমন একটি গলিত উত্স থেকে এসেছে যা প্রোগ্রামটি গ্রহণ করে না, বা এটি ভুল মেজাজে এসেছে এবং প্রথম অসঙ্গতি দেখা দেয় যখন একজন ফিটার একটি লুপ মোচড় দেয় এবং তারের বাঁকে ফাটল দেখা দেয়। নির্ভুল তারের উপাদান খুব কমই কেউ ছবি তোলে, কিন্তু এটি সমাবেশের জন্য সীমা সেট করে যা এটির উপর নির্ভর করে।
মহাকাশ এবং প্রতিরক্ষা শিল্পের জন্য ব্যবহারিক উপসংহার: একটি নিয়ন্ত্রিত উপাদান সিস্টেম হিসাবে নির্ভুল তারের কিনুন, ধাতুর একটি পণ্য দৈর্ঘ্য হিসাবে নয়। চারটি ভেরিয়েবল স্থির করে যে অনেক কিছু গ্রহণ করা হবে কি না — খাদ এবং গলিত উৎপত্তি, ব্যাস এবং সহনশীলতা, মেজাজ এবং পৃষ্ঠের অবস্থা এবং তাপ সংখ্যায় ফিরে আসা। সেই অধিকারগুলি পান এবং সংযোগকারীগুলি, নিয়ন্ত্রণ তারগুলি, থার্মোকল লিড এবং তারের-গঠিত ধরে রাখার উপাদানগুলি সমস্ত অনুমানযোগ্যভাবে আচরণ করে। মিস এক এবং চূড়ান্ত পরিদর্শন চালান পুনরুদ্ধার হবে না.
সংক্ষিপ্ত সংস্করণ
- খাদ এবং গলিত উৎস হল যোগ্যতার প্রশ্ন, দামের প্রশ্ন নয়।
- ব্যাস সহনশীলতা এবং ওভালিটি ড্রাইভ ক্রিম্প গুণমান, সন্নিবেশ শক্তি এবং কীভাবে একটি গঠিত রিং তার খাঁজে বসে।
- মেজাজ এবং পৃষ্ঠের অবস্থা ক্লান্তি জীবন নির্ধারণ করে; একটি টেনসিল পাস তারের মোচড়ের সময় ফাটল কিনা সে সম্পর্কে কিছুই বলে না।
- ট্রেসেবিলিটি, লেপের ওজন এবং পরিচ্ছন্নতার রেকর্ডগুলি হল প্রথম জিনিস যা একজন নিরীক্ষক দেখতে বলে।
যেখানে নির্ভুলতার তার মহাকাশ এবং প্রতিরক্ষায় লোড বহন করে
ছয়টি ভূমিকা এয়ারফ্রেম, ইঞ্জিন এবং গ্রাউন্ড প্ল্যাটফর্ম জুড়ে সর্বাধিক নির্ভুল তারের ব্যবহারের জন্য দায়ী। প্রতিটির একটি আলাদা ব্যর্থতার মোড রয়েছে এবং একটি ভূমিকাকে রক্ষা করে এমন স্পেসিফিকেশন পরবর্তীটির সাথে অপ্রাসঙ্গিক হতে পারে।
লকওয়্যার এবং নিরাপত্তা তার
0.5 মিমি থেকে 1.6 মিমি তারের ফাস্টেনার হেড, কানেক্টর শেল এবং অ্যাক্সেস প্যানেলের মাধ্যমে পেঁচানো। টেম্পার কনসিসটেন্সি হল কন্ট্রোলিং প্রোপার্টি: তার যেটি খুব শক্ত ফাটল প্রথম টুইস্টে, তার যে খুব নরম প্রসারিত হয় এবং প্রিলোড হারায়।
এভিওনিক্স সিগন্যাল এবং পাওয়ার কন্ডাক্টর
সূক্ষ্ম এবং অতি-সূক্ষ্ম স্ট্র্যান্ডেড কন্ডাক্টর, সাধারণত ধাতুপট্টাবৃত তামা, থ্রেড ক্রাউড জোতা। ছোট গেজে প্রভাবশালী ত্রুটি হল স্ট্র্যান্ডের ক্ষতি, কন্ডাক্টর নিজেই নয়।
যান্ত্রিক নিয়ন্ত্রণ তারের
স্ট্র্যান্ডগুলি এয়ারফ্রেম এবং সাঁজোয়া যানগুলিতে ককপিট বা অ্যাকচুয়েটর গতি প্রেরণ করে। জারা-প্রতিরোধী স্ট্র্যান্ড এবং নিয়ন্ত্রিত স্তরের দৈর্ঘ্য ব্যাকল্যাশ, প্রসারিত এবং পরিষেবার ব্যবধান নির্ধারণ করে।
তারের-গঠিত ধরে রাখার উপাদান
স্প্রিং স্টিলের তার এবং স্ট্রিপ ধরে রাখা রিং এবং eclips যা বিয়ারিং, পিন এবং শ্যাফ্টকে অবস্থানে রাখে। খাঁজ ফিট, রেডিয়াল প্রাচীর বেধ এবং কঠোরতা উপাদান আসন এবং থাকে কিনা সিদ্ধান্ত.
বসন্ত এবং লোড-ভারবহন উপাদান
বসন্ত ইস্পাত শঙ্কুযুক্ত ওয়াশার এবং কম্প্রেশন উপাদানে গঠিত। কয়েক মাইক্রোমিটারের পুরুত্ব এবং সমতলতার তারতম্য লোড-ডিফ্লেকশন বক্ররেখা এবং জয়েন্টটি প্রকৃতপক্ষে প্রিলোডকে পরিবর্তন করে।
সেন্সর, থার্মোকল এবং শিল্ডিং তার
ইঞ্জিন এবং এয়ারফ্রেম সেন্সরগুলি তারের উপর নির্ভর করে যা তাপ সাইক্লিংয়ের মাধ্যমে ক্রমাঙ্কন ধারণ করে, যখন বিনুনিযুক্ত ঢালগুলি গ্রাউন্ডিং এবং ইলেক্ট্রোম্যাগনেটিক নিয়ন্ত্রণ পরিচালনা করে।
চতুর্থ এবং পঞ্চম ভূমিকা হল যেখানে একটি তারের স্পেসিফিকেশন একটি সমাপ্ত অংশে পরিণত হয় এবং যেখানে সংগ্রহ সাধারণত নিয়ন্ত্রণ হারায়। ডিআইএন 6799 প্যাটার্নে স্থিতিস্থাপক স্প্রিং স্টিলের বাহ্যিক গ্রহনগুলি একটি ভাল উদাহরণ: এগুলি প্রতি টুকরো সস্তা এবং ব্যর্থতার জন্য ব্যয়বহুল, কারণ একটি রিং যা আসন করবে না তা একটি একক বেঞ্চের পরিবর্তে একটি সমাবেশ লাইনকে থামিয়ে দেয়।
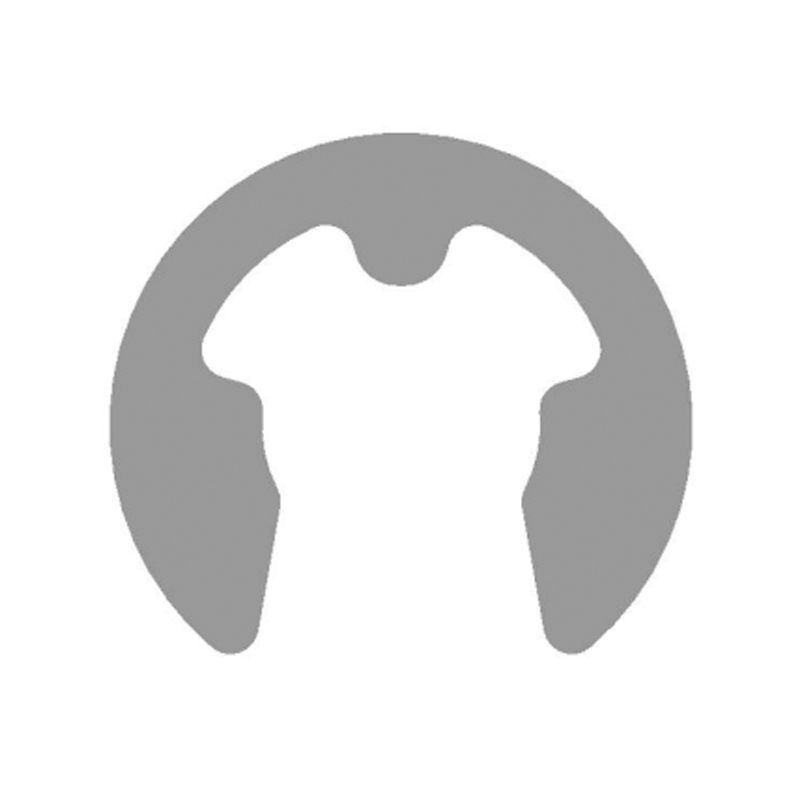 স্থিতিস্থাপক স্প্রিং স্টিল বাহ্যিক ই-ক্লিপ-DIN6799 সরবরাহকারী হোম প্রোডাক্ট এক্সটার্নাল সার্ক্লিপ রেসিলিয়েন্ট স্প্রিং স্টিল এক্সটার্নাল ই-ক্লিপ-DIN6799 পণ্য দেখুন →
সুনির্দিষ্ট তারের নির্দিষ্ট করা: চারটি ভেরিয়েবল ক্রেতারা অবমূল্যায়ন করে
তারের জন্য ক্রয়ের আদেশ প্রায়ই একটি একক লাইনে চলে: উপাদান, ব্যাস, মেজাজ। এটি একটি প্রতিরক্ষা প্রোগ্রামের জন্য যথেষ্ট নয়, এবং প্রথম নিবন্ধ পরিদর্শন বা পরে ফাঁকা জায়গা।
1. খাদ এবং গলে উৎপত্তি
খাদ কোড মাত্র অর্ধেক উত্তর. ক্রেতাদেরও গলে যাওয়া উৎসের প্রয়োজন, কারণ বিশেষ ধাতুর ধারা এবং রপ্তানি-নিয়ন্ত্রিত অঙ্কন সীমা যেখানে উপাদান উৎপন্ন হতে পারে। একটি অ-অনুমোদিত মিল থেকে একটি কমপ্লায়েন্ট-সুদর্শন গ্রেড হল একটি শিপমেন্ট গেটে থামার সবচেয়ে সাধারণ কারণগুলির মধ্যে একটি৷
2. ব্যাস, ওভালিটি এবং ক্যাম্বার
প্লাস বা বিয়োগ 0.01 মিমি ব্যান্ড সূক্ষ্ম গেজে স্বাভাবিক, এবং এটি সরবরাহকারী এবং গ্রাহক দ্বারা একইভাবে পরিমাপ করা আবশ্যক। ওভালিটি এবং ক্যাম্বার ব্যাপারটি ঠিক ততটাই গুরুত্বপূর্ণ: একটি বাইরের-গোলাকার কন্ডাক্টর অসমভাবে ক্রিম করে, এবং অসম রেডিয়াল প্রাচীরের পুরুত্বের একটি গঠিত রিং এর খাঁজে হেলে পড়ে এবং ধরে রাখার ক্ষমতা হারায়।
3. টেম্পার, প্রসারণ এবং পৃষ্ঠ
স্প্রিং মেজাজ বা annealed, একটি বিবৃত প্রসারিত পরিসীমা সহ, যা মোচড় এবং গঠন অনুমানযোগ্য করে তোলে। পৃষ্ঠের অবস্থা — অঙ্কন চিহ্ন, ল্যাপ, অবশিষ্ট লুব্রিকেন্ট — ক্লান্তি ফাটল একটি বাঁক, একটি খাঁজ বা একটি খাঁজ যোগাযোগ বিন্দু থেকে শুরু হয় কিনা তা নির্ধারণ করে।
4. আবরণ, পরিচ্ছন্নতা এবং ডকুমেন্টেশন
কলাই ওজন, আনুগত্য এবং সোল্ডারেবিলিটি বর্ণনার পরিবর্তে সংখ্যাগতভাবে বলা উচিত। হিট নম্বর, মিল সার্টিফিকেট এবং লটের সাথে একটি পরিদর্শন শংসাপত্রের জন্য জিজ্ঞাসা করুন এবং নিশ্চিত করুন যে ট্রানজিট বেঁচে থাকার জন্য তারটি পরিষ্কার এবং প্যাক করা হয়েছে।
মূল্য আলোচনা করার আগে RFQ-এ পাঁচটি প্রশ্ন রাখা মূল্যবান:
- গলিত উত্স কি, এবং এটি প্রযোজ্য বিশেষ ধাতু ধারা সন্তুষ্ট করে?
- কোন সহনশীলতা ব্যাস এবং ডিম্বাকৃতির ক্ষেত্রে প্রযোজ্য এবং এটি কীভাবে পরিমাপ করা হয়?
- কোন মেজাজ এবং প্রসারণ পরিসীমা প্রযোজ্য, এবং গ্রহণযোগ্যতার একটি মোচড় বা বাঁক পরীক্ষা অংশ?
- কি আবরণ ওজন এবং আনুগত্য শ্রেণী প্রয়োজন?
- কোন নথি লটের সাথে পাঠানো হয় — মিল সার্টিফিকেট, পরিদর্শন শংসাপত্র, পরীক্ষার রিপোর্ট?
যেখানে তার বা স্ট্রিপ একটি খাঁজযুক্ত ধরে রাখার উপাদান হিসাবে শেষ হয়, সেখানে মিলনের অংশের বৈশিষ্ট্য সমান ওজন বহন করে। একটি শ্যাফ্ট সার্ক্লিপ যা DIN 471 মাত্রাগতভাবে পূরণ করে তা এখনও ব্যর্থ হতে পারে যদি খাঁজের গভীরতা বা রিং কঠোরতা অভিপ্রেত ব্যান্ডের বাইরে পড়ে, তাই রিং এবং খাঁজ আলাদাভাবে না করে একসাথে উপযুক্ত।
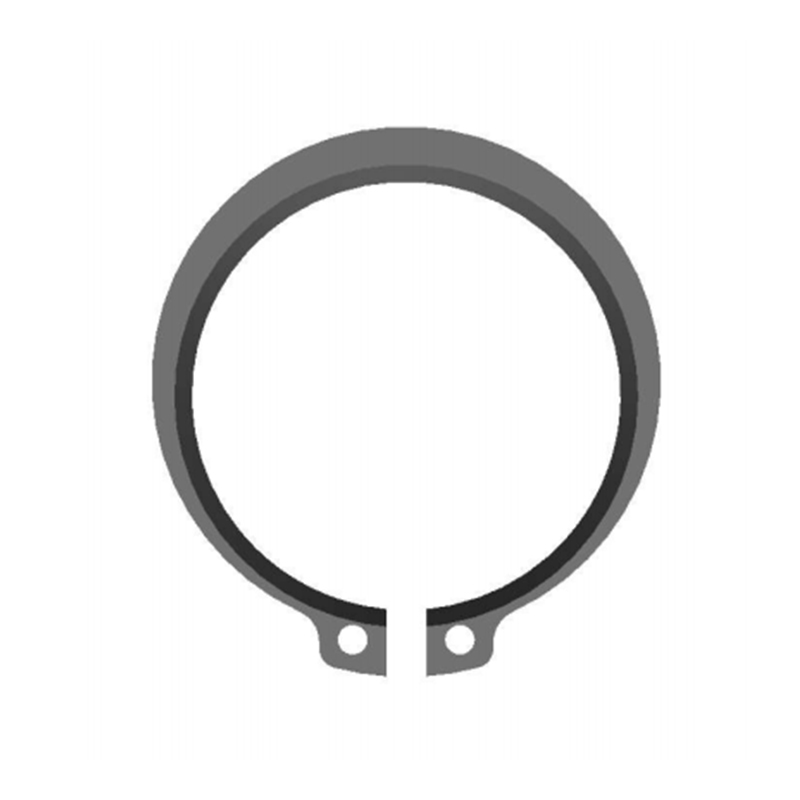 Shafts-DIN471 সরবরাহকারীদের জন্য বাহ্যিক সার্কিপ হোম প্রোডাক্ট এক্সটার্নাল সার্কিপস এক্সটার্নাল সার্ক্লিপস ফর শ্যাফট-DIN471 পণ্য দেখুন →
মহাকাশ এবং প্রতিরক্ষা শুল্কের জন্য তারের মিশ্রণের তুলনা করা
খাদ নির্বাচন সাধারণত তাপমাত্রা ব্যান্ড এবং জারা পরিবেশের সাথে শুরু হয়, তারপর শক্তি এবং খরচে সংকীর্ণ হয়। নীচের সারণীটি গ্রেডগুলির তুলনা করে যা প্রায়শই প্রোগ্রামের স্পেসিফিকেশনে প্রদর্শিত হয়।
খরচ সূচক হল সবচেয়ে কম গুরুত্বপূর্ণ কলাম যতক্ষণ না এটি শুধুমাত্র একটি বাকি থাকে। প্রকৌশলীরা যারা একা খরচে নির্বাচন করেন তারা সাধারণত জারা ব্যর্থতার পরে টেবিলে ফিরে আসেন এবং দ্বিতীয় যোগ্যতার জন্য উপাদানের চেয়ে বেশি খরচ হয়। একই যুক্তি লোড-বহনকারী স্প্রিং উপাদানগুলির ক্ষেত্রে প্রযোজ্য যেমন একটি উচ্চ-লোড বেলেভিল স্প্রিং ওয়াশার থেকে DIN 2093, যেখানে একটি কঠোরতা বা সমতলতা বিচ্যুতি জয়েন্টটি বহনকারী শক্তিকে পরিবর্তন করে, কেবল অংশটির চেহারা নয়।
 উচ্চ-লোড Belleville স্প্রিং ওয়াশার-DIN2093 সরবরাহকারী বাসা পণ্য Belleville স্প্রিং ওয়াশার উচ্চ-লোড Belleville স্প্রিং ওয়াশার-DIN2093 পণ্য দেখুন →
লুকানো মেট্রিক্স: যেখানে ওয়্যার-সম্পর্কিত অসঙ্গতিগুলি ঘনীভূত হয়
ওয়্যার-ফেড প্রোডাকশন থেকে ইনকামিং পরিদর্শন ডেটা খুব কমই প্রকাশিত হয়, তবে প্যাটার্নটি মহাকাশ এবং প্রতিরক্ষা অর্ডার বই জুড়ে পুনরাবৃত্তি হয়। ব্যাস ড্রিফ্ট এবং পৃষ্ঠের অবস্থা একসাথে দশটির মধ্যে প্রায় ছয়টি প্রত্যাখ্যানের জন্য দায়ী এবং উভয়ই পণ্য-এ সনাক্ত করা যায়।
শেষ বারটি হল প্রতি ইভেন্টে সবচেয়ে বেশি খরচ হয়। একটি ট্রেসেবিলিটি ব্যবধান একটি খারাপ অংশ তৈরি করে না, এটি একটি হোল্ড তৈরি করে: লটটি আলাদা করা হয়, বিল্ড সিকোয়েন্সটি পুনরায় পরিকল্পনা করা হয় এবং গ্রাহককে অবহিত করা হয়। একটি লেজার মাইক্রোমিটার, একটি প্লেটিং আনুগত্য চেক এবং একটি পরিষ্কার শংসাপত্র প্যাকের দাম একটি সাসপেন্ড করা চালানের চেয়ে অনেক কম।
কিভাবে নির্ভুল তারের চাহিদা মহাকাশ এবং প্রতিরক্ষা জুড়ে বিভক্ত হয়
চাহিদা সমানভাবে বিতরণ করা হয় না, এবং বিভাজন ব্যাখ্যা করে কেন গেজ এবং সহনশীলতার প্রয়োজনীয়তাগুলি শক্ত হয়ে যাচ্ছে। অ্যাভিওনিক্স এবং ইঞ্জিন একসাথে কাজ করে আয়তনের অর্ধেকেরও বেশি শোষণ করে এবং উভয়ই গেজ পরিসরের সূক্ষ্ম প্রান্তে থাকে।
- অ্যাভিওনিক্স এবং জোতা সমাবেশ: 32 শতাংশ
- ইঞ্জিন এবং ফ্লাইট-কন্ট্রোল হার্ডওয়্যার: 24 শতাংশ
- এয়ারফ্রেম কাঠামোগত বন্ধন: 18 শতাংশ
- স্থল ও নৌ প্ল্যাটফর্ম: 15 শতাংশ
- স্পেস এবং স্যাটেলাইট সিস্টেম: 11 শতাংশ
একটি সংগ্রহ মানচিত্র হিসাবে চার্ট পড়ুন. 32 শতাংশ এভিওনিক্স শেয়ার হল যেখানে ক্রাইম্প কোয়ালিটি এবং প্লেটিং আনুগত্য প্রাধান্য পায়; 24 শতাংশ ইঞ্জিন শেয়ার যেখানে তাপমাত্রা এবং অক্সিডেশন আচরণ খাদ পছন্দ নির্ধারণ করে; 18 শতাংশ এয়ারফ্রেম শেয়ার যেখানে তারের তৈরি রিটেনিং এবং লকিং উপাদান পরিমাণে ব্যবহার করা হয়। এই তিনটি বিভাগের একটির কাছাকাছি একটি সরবরাহকারী তালিকা তৈরি করা খুব কমই অন্য দুটিকে কভার করে।
তারের স্পেসিফিকেশন থেকে প্রোডাকশন রিলিজ পর্যন্ত: একটি পাঁচ-পদক্ষেপ যোগ্যতার পথ
ধাপ 1: দায়িত্ব চক্র সংজ্ঞায়িত করুন
তাপমাত্রা ব্যান্ড, কম্পন, আর্দ্রতা, লবণের কুয়াশা এবং প্রত্যাশিত জীবন, প্রযোজ্য মানের সাথে ম্যাপ করা হয়েছে। দুই থেকে চার সপ্তাহের ইঞ্জিনিয়ারিং সময় স্বাভাবিক এবং সঠিক হওয়ার জন্য সবচেয়ে সস্তা পর্যায়।
ধাপ 2: গলিত উৎসের যোগ্যতা অর্জন করুন
আমদানি নিষেধাজ্ঞা এবং বিশেষ ধাতু ধারা নিশ্চিত করুন, এবং কোনো নমুনা আঁকার আগে তাপ নম্বর এবং মিল সার্টিফিকেট সংগ্রহ করুন। এই পদক্ষেপটি ব্যর্থতার সবচেয়ে ব্যয়বহুল শ্রেণিকে বাধা দেয়।
ধাপ 3: প্রথম নিবন্ধ পরিদর্শন
ব্যাস এবং ডিম্বাকৃতি, প্রসার্য, প্রসারণ, কঠোরতা, আবরণের ওজন, এবং বিবর্ধনে চাক্ষুষ পরীক্ষা। লকওয়্যারের জন্য, নমুনার দৈর্ঘ্যের উপর একটি ধ্বংসাত্মক মোচড় পরীক্ষা যোগ করুন।
ধাপ 4: প্রক্রিয়াটি যাচাই করুন
অঙ্কন, annealing, পরিষ্কার, কলাই এবং গঠন প্রতিটি উপাদান সরানো. ফ্ল্যাট নমুনাগুলির পরিবর্তে গঠিত অংশগুলিতে স্প্রিংব্যাক এবং খাঁজ মাপসই পরীক্ষা করুন, কারণ সেখানেই গঠন আচরণ দেখায়।
ধাপ 5: উৎপাদনে মুক্তি
লট সেগ্রিগেশন, ফার্স্ট-ইন-ফার্স্ট-আউট কন্ট্রোল এবং বারকোড ট্রেসেবিলিটি, জুড়ে ব্যবহৃত একই শৃঙ্খলা অনুসরণ করে অভ্যন্তরীণ উৎপাদন প্রবাহ , প্লাস AQL স্যাম্পলিং এবং গঠিত অংশগুলির জন্য স্বয়ংক্রিয় অপটিক্যাল বাছাই।
ধাপ 3 এবং 4 হল যেখানে বেশিরভাগ প্রোগ্রাম আবিষ্কার করে যে তাদের স্পেসিফিকেশন অসম্পূর্ণ ছিল। যদি প্রথম নিবন্ধ পরিদর্শন পাস হয় কিন্তু প্রথম হাজার গঠিত টুকরা সহনশীলতার বাইরে চলে যায়, সমস্যাটি সাধারণত প্রক্রিয়া ক্ষমতা, আগত তারের নয়।
রক্ষণাবেক্ষণ, সম্মতি এবং কাগজপত্র যা লটকে রক্ষা করে
এই বিভাগে সম্মতি বেশিরভাগ প্রমাণ সম্পর্কে। একটি তারের লট যা গলতে সনাক্ত করা যায় না, একটি আবরণের ওজন যা পরিমাপের পরিবর্তে অনুমান করা হয়েছিল, বা শুধুমাত্র ইমেলে বিদ্যমান একটি তাপ চিকিত্সার রেকর্ড গ্রাহক নিরীক্ষার সময় এবং প্রায়শই প্রসবের কয়েক বছর পরে প্রদর্শিত হবে।
- সীমাবদ্ধ উপাদান ধারা: অর্ডার করার আগে অঙ্কনের বিরুদ্ধে গলে যাওয়া দেশ এবং মিলের অনুমোদন যাচাই করুন, আসার পরে নয়।
- গুণমান ব্যবস্থা: একটি মহাকাশ মান ব্যবস্থাপনা সিস্টেম এবং তাপ চিকিত্সা এবং কলাইয়ের জন্য স্বীকৃত বিশেষ-প্রক্রিয়া অনুমোদন।
- পরীক্ষার প্রমাণ: একটি উপযুক্ত পরীক্ষাগার থেকে যান্ত্রিক এবং ধাতুবিদ্যা যাচাই; আমাদের নিজস্ব পরীক্ষা কেন্দ্র CNAS স্বীকৃতি পেয়েছে , যা গ্রাহক নিরীক্ষা জুড়ে প্রতিবেদনগুলিকে ব্যবহারযোগ্য রাখে।
- রেকর্ড ধারণ: প্রোগ্রাম-নির্ধারিত সময়ের জন্য লট, তাপ, আবরণ এবং পরিদর্শন রেকর্ড রাখুন, সাধারণত দশ বছর বা প্ল্যাটফর্মের জীবনকাল।
- স্টোরেজ এবং হ্যান্ডলিং: ধাতুপট্টাবৃত তারের একটি শেলফ লাইফ রয়েছে, কয়েলগুলিকে অবশ্যই কাঁকানো উচিত নয় এবং ন্যূনতম বেন্ড ব্যাসার্ধের নিয়মগুলি বেঞ্চের পাশাপাশি অঙ্কনে প্রযোজ্য।
রক্ষণাবেক্ষণ পরিকল্পনা একই যুক্তি অনুসরণ করে। যেখানে সুরক্ষা লকিং বা উপাদানগুলি ধরে রাখার জন্য নির্ভুল তার ব্যবহার করা হয়, সেখানে ক্যালেন্ডারের পরিবর্তে শর্তে প্রতিস্থাপন করুন এবং একটি একক লুপের পরিবর্তে পুরো লকিং সেটটি প্রতিস্থাপন করুন৷ মিশ্র মদ ট্রেস করা কঠিন এবং ভুল ধারণা করা সহজ।
নির্ভুল তারের একটি ছোট লাইন আইটেম প্রোগ্রাম সময়সূচীর উপর একটি বড় প্রভাব সঙ্গে. কাজের নিয়ম সহজ: বস্তুগত সিস্টেম নির্দিষ্ট করুন, উপাদান নয়। পরিমাপ পদ্ধতির সাথে খাদ এবং গলিত উত্স, স্টেট ব্যাস এবং ডিম্বাকৃতি সহনশীলতার নাম দিন, একটি মোচড় বা বাঁক পরীক্ষা দিয়ে মেজাজ এবং প্রসারণকে সংজ্ঞায়িত করুন এবং প্রতিটি লটের সাথে লেপের ওজন এবং একটি সার্টিফিকেট প্যাক প্রয়োজন৷
তারের-গঠিত উপাদানগুলির জন্য, মিলনের জ্যামিতিতে একই শৃঙ্খলা প্রসারিত করুন। রিং, ক্লিপ এবং স্প্রিং উপাদানগুলি কেবলমাত্র খাঁজ, বোর বা আসনের মতোই ভাল যা তারা কাজ করে এবং একটি সিস্টেম হিসাবে যোগ্য একটি জয়েন্টের জন্য আলাদাভাবে যোগ্য দুটি অংশের চেয়ে পরিষেবায় রাখতে কম খরচ হয়৷