অঙ্কনটি "ঠান্ডা টানা ইস্পাত" বলে, তবে ক্রয়ের আদেশের জন্য একটি প্রক্রিয়া, একটি মেজাজ এবং সহনশীলতা প্রয়োজন৷ যখন একটি শ্যাফ্ট সার্ক্লিপ, বিয়ারিং রিটেইনার, ডিস্ক স্প্রিং, বা স্ট্যাম্পড ওয়াশার প্রোটোটাইপ থেকে সিরিজ সরবরাহে চলে যায় তখন এটাই স্বাভাবিক ব্যবধান। কোল্ড টানা ইস্পাত একক গ্রেড নয়; এটি ঘরের তাপমাত্রায় ডাই এর মাধ্যমে হট-রোল্ড বার বা তার টেনে উত্পাদিত একটি অবস্থা। ফলাফল হল একটি মসৃণ, সোজা, উচ্চতর শক্তি সহ আরও মাত্রাগতভাবে সামঞ্জস্যপূর্ণ ফিডস্টক, তবে অবশিষ্ট স্ট্রেস এবং কম নমনীয়তা সহ যা অনুমান করার পরিবর্তে ইঞ্জিনিয়ার করা আবশ্যক। ফাস্টেনারদের জন্য, ব্যবহারিক সুবিধা হল প্রেস বা টার্নিং সেন্টারে কম সাইজিং চমক; ব্যবহারিক ঝুঁকি একটি সম্পূর্ণ স্পেসিফিকেশন হিসাবে "ঠান্ডা টানা" চিকিত্সা করা হয়.
দল কেনার জন্য নিচের লাইন
- কোল্ড টানা ইস্পাত একটি প্রক্রিয়া শর্ত, একটি গ্রেড নয়। বেস ইস্পাত, অঙ্কন হ্রাস, তাপ চিকিত্সা, এবং চূড়ান্ত যান্ত্রিক বৈশিষ্ট্য উল্লেখ করুন।
- আঁটসাঁট সহনশীলতা এবং স্কেল-মুক্ত পৃষ্ঠগুলি সেকেন্ডারি মেশিনিং এবং স্ক্র্যাপকে হ্রাস করে, বিশেষত সার্কিপ, ওয়াশার এবং পাতলা স্ট্যাম্পযুক্ত অংশগুলিতে।
- শক্তি বৃদ্ধি পায় এবং নমনীয়তা হ্রাস পায়। স্প্রিংব্যাক, ক্র্যাকিং এবং অবশিষ্ট স্ট্রেস গঠন এবং তাপ চিকিত্সার বৈধতা প্রয়োজন।
- প্রতি কিলোগ্রাম নয়, সমাপ্ত অংশের ফলনের সাথে দামের তুলনা করুন। সরলতা, কাছাকাছি-নেট বিভাগ এবং স্থিতিশীল ফিড মোট খরচ কমাতে পারে।
কি কোল্ড অঙ্কন ইস্পাত পরিবর্তন
কোল্ড ড্রয়িং হট-রোল্ড বার বা তার দিয়ে শুরু হয় যা পরিষ্কার করা হয়, লুব্রিকেন্ট দিয়ে লেপা, ডাই দিয়ে টানা, সোজা করা এবং কাটা। ডাই রিডাকশন ঠাণ্ডা-পৃষ্ঠে কাজ করে এবং অংশটিকে সংকুচিত করে। সাধারণ খসড়াগুলি ব্যাস এবং ডিম্বাকৃতিকে পরিমার্জিত করে, সরলতা উন্নত করে এবং একটি মসৃণ ফিনিস তৈরি করে। কারণ উপাদানটি তার পুনঃক্রিস্টালাইজেশন তাপমাত্রার নিচে থাকে, স্থানচ্যুতি বহুগুণ বৃদ্ধি পায়, প্রসারণ হ্রাস করার সময় প্রসার্য এবং ফলন শক্তি বৃদ্ধি করে। ট্রেড-অফ শক্তি সঞ্চিত হয়: অবশিষ্ট চাপ এবং একটি কঠিন পৃষ্ঠ পরে ব্ল্যাঙ্কিং, কয়েনিং এবং বাঁকতে সাহায্য বা আঘাত করতে পারে।
সহনশীলতা এবং সরলতা
কোল্ড টানা বারে সাধারণত হট রোল্ডের চেয়ে শক্ত ব্যাস এবং সোজাতা থাকে। এটি বার-ফেড ল্যাথ এবং প্রগতিশীল প্রেসের ক্ষেত্রে গুরুত্বপূর্ণ, যেখানে ছোট ফিড বৈচিত্র্য স্ক্র্যাপ বা টুল পরিধানে পরিণত হয়।
পৃষ্ঠের অবস্থা
একটি স্কেল-মুক্ত, মসৃণ পৃষ্ঠ ডাই লাইফ এবং আবরণ অভিন্নতা উন্নত করে। এখনও seams, ল্যাপ, decarburization, এবং হ্যান্ডলিং চিহ্ন যাচাই করুন, কারণ একটি প্রসাধনী উন্নতি একটি অনুদৈর্ঘ্য ত্রুটি লুকাতে পারে।
যান্ত্রিক উত্থান
ইন্ডাস্ট্রি কোল্ড-ড্রয়িং ডেটা দেখায় যে একটি স্ট্যান্ডার্ড ড্রাফ্ট প্রায় 25-30% প্রসার্য শক্তি বাড়াতে পারে। ফলন শক্তিও বৃদ্ধি পায়, যখন প্রসারিত হয় এবং ক্ষেত্রফল হ্রাস পায়।
স্ট্রেস এবং গঠনযোগ্যতা
অবশিষ্ট চাপ স্লটিং, কয়েনিং বা তাপ চিকিত্সার পরে বিকৃতি ঘটাতে পারে। স্ট্রেস-রিলিফ অ্যানিলিংয়ের প্রয়োজন হতে পারে গুরুতর গঠনের জন্য বা এমন অংশগুলির জন্য যা মেশিন করার পরে সমতলতা ধরে রাখতে হবে।
একটি খাদ বৃত্তাকার একটি দরকারী উদাহরণ. রিংটি অবশ্যই একটি খাঁজে বসতে হবে, অক্ষীয় লোডকে প্রতিহত করতে হবে এবং স্থায়ী সেট না নিয়ে ইনস্টলেশনে টিকে থাকতে হবে। যদি ফিডস্টকটি ঠাণ্ডা হয় তবে চাপ-মুক্তির পদক্ষেপটি বাদ দেওয়া হয়, তবে অংশটি মাত্রিক পরিদর্শন পাস করতে পারে এবং এখনও লাগাতে ফাটতে পারে। একটি সাধারণ খাদ-ধারণকারী অ্যাপ্লিকেশনের জন্য, একটি আদর্শ পরিবারের সাথে খাঁজ জ্যামিতি এবং বস্তুগত অবস্থার তুলনা করুন যেমন:
 শ্যাফটের জন্য DIN471 বাহ্যিক সার্কিপ এই DIN471 পরিবার ব্যবহার করে খাঁজ জ্যামিতি এবং বস্তুগত অবস্থার তুলনা করুন, যা শ্যাফ্ট ধরে রাখার রিংগুলির জন্য আকার, লোড ক্ষমতা, উপকরণ এবং পৃষ্ঠের চিকিত্সা তালিকাভুক্ত করে। পণ্য দেখুন →
অঙ্কন কলআউটে বেস স্টিলের গ্রেড, তার বা বারের অবস্থা এবং চূড়ান্ত কঠোরতা উল্লেখ করা উচিত, শুধু "ঠান্ডা টানা ইস্পাত" নয়।
কোল্ড ড্রন বনাম হট রোল্ড বনাম কোল্ড রোল্ড: একটি ব্যবহারিক তুলনা
"কোল্ড রোলড" এবং "কোল্ড টানা" প্রায়ই কথোপকথনে বিনিময়যোগ্যভাবে ব্যবহার করা হয়, কিন্তু তারা একই ক্রয় রুট নয়। কোল্ড রোলিং একটি মিলের বেধ হ্রাস করে; ঠান্ডা অঙ্কন একটি ডাই মাধ্যমে একটি বৃত্তাকার বা আকৃতির অংশ টান. উভয়ই পরিশ্রমী ইস্পাত, কিন্তু মাত্রিক ফলাফল, আকৃতির ক্ষমতা এবং খরচের ভিত্তি আলাদা।
তুলনা নির্দেশমূলক এবং ইস্পাত গ্রেড, অঙ্কন হ্রাস, এবং তাপ চিকিত্সার উপর নির্ভর করে।
সংগ্রহের মোট খরচ তুলনা করা উচিত, একা বারের দাম নয়। একটি ঠান্ডা-আঁকানো দণ্ড প্রতি কিলোগ্রামে বেশি খরচ হতে পারে, তবে এটি সোজা করা দূর করতে পারে, মেশিনিং ভাতা কমাতে পারে এবং প্রেস ফিডকে স্থিতিশীল করতে পারে। কারণ কোল্ড ড্রয়িং মিলের বৈচিত্রকে একটি নিয়ন্ত্রিত ফিডস্টক, ইনকামিং ম্যাটেরিয়াল কন্ট্রোল, হিট ট্রিটমেন্ট এবং সারফেস প্রিপারেশন ম্যাটারকে ড্রয়িং কলআউটে রূপান্তরিত করে; ইন-হাউস সঙ্গে একটি সরবরাহকারী উত্পাদন এবং তাপ-চিকিত্সা নিয়ন্ত্রণ রিলিজ রিলিজ যারা ভেরিয়েবল ধরে রাখতে পারেন.
লুকানো যান্ত্রিক প্রভাব ক্রেতাদের যাচাই করা উচিত
দৃশ্যমান সুবিধা মাত্রিক। লুকানো প্রভাব যান্ত্রিক এবং অবশিষ্ট. নিচের চার্টে নির্দেশক সূচক ব্যবহার করা হয়েছে তা দেখানোর জন্য একটি আদর্শ কোল্ড-ড্রয়িং ড্রাফ্ট সাধারণত হট-রোল্ড ফিডস্টকের ক্ষেত্রে কী করে; এটি একটি স্ক্রীনিং সহায়তা, গ্রহণযোগ্যতার সীমা নয়।
হট-ঘূর্ণিত tensile: 100
ঠান্ডা টানা tensile: 125–130
ঠান্ডা টানা yield: 115–125
নমনীয়তা: 70-85
সোজাসুজি লাভ: উচ্চ
আরও ভাল প্রশ্ন জিজ্ঞাসা করতে এই সূচকগুলি ব্যবহার করুন। ক্রয়ের স্পেসিফিকেশন পরীক্ষা পদ্ধতি, নমুনা এবং বৈশিষ্ট্যগুলি টানা বারে বা তাপ চিকিত্সার পরে গ্যারান্টিযুক্ত কিনা তা সংজ্ঞায়িত করা উচিত। প্রসার্য এবং ফলন শক্তি, প্রসারণ, কঠোরতা, অবশিষ্ট চাপ বা স্ট্রেস-রিলিফ অবস্থা, পৃষ্ঠের ত্রুটি এবং সোজাতা যাচাই করুন। অঙ্কন করার পরে স্লট করা, কয়েন করা বা বাঁকানো অংশগুলির জন্য, একটি ফর্মিং ট্রায়াল চালান যাতে প্রকৃত লট এবং লুব্রিকেশন অন্তর্ভুক্ত থাকে।
- কল বা ড্রয়ার চূড়ান্ত কোল্ড-টানা আকারে যান্ত্রিক বৈশিষ্ট্য সরবরাহ করে কিনা তা জিজ্ঞাসা করুন।
- স্ট্রেস-রিলিফ অ্যানিলিং নিশ্চিত করুন যখন অংশে শক্ত সমতলতা বা তীব্র গঠন থাকে।
- ছোট-সেকশন সার্ক্লিপ এবং স্প্রিং-এর মতো ওয়াশারের জন্য সীম এবং ডিকারবুরাইজেশন সীমা পরীক্ষা করুন।
যেখানে কোল্ড ড্রন স্টিল ফিট করে: অ্যাপ্লিকেশন মিক্স
কোল্ড টানা ইস্পাত সাধারণ যেখানে একটি ছোট অংশকে সামান্য মেশিনিং সহ লোড বহন করতে হয়: স্বয়ংচালিত ক্ল্যাম্পস এবং রিটেইনিং রিং, উইন্ড টারবাইন পিচ এবং ইয়াও অ্যাসেম্বলি, হার্ডওয়্যার এবং সাধারণ যন্ত্রপাতি। নীচের মিশ্রণটি কোল্ড-টানা ফাস্টেনার এবং স্ট্যাম্পযুক্ত উপাদানগুলির জন্য একটি উদাহরণমূলক পরিকল্পনার দৃশ্য, বাজারের পরিসংখ্যান নয়।
স্বয়ংচালিত এবং পরিবহন - 45%
বায়ু এবং শক্তি - 25%
নির্মাণ সরঞ্জাম - 20%
সাধারণ যন্ত্রপাতি - 10%
বায়ু এবং ভারী সরঞ্জামগুলিতে, উচ্চ-লোড ডিস্ক স্প্রিংস এবং রিটেইনিং রিংগুলি প্রায়শই কোল্ড-ড্রন বা কোল্ড-রোল্ড স্ট্রিপ দিয়ে নির্দিষ্ট করা হয় কারণ প্রিলোড অবশ্যই কম্পনের মাধ্যমে স্থিতিশীল থাকতে হবে। একটি প্রতিনিধি উচ্চ-লোড ডিস্ক স্প্রিং পরিবার হল:
 DIN2093 হাই-লোড বেলেভিল স্প্রিং ওয়াশার স্থিতিশীল অক্ষীয় প্রিলোডের জন্য এই DIN2093 ডিস্ক স্প্রিং ফ্যামিলি দেখুন, কম্পন এবং সিলিং অ্যাপ্লিকেশনের জন্য উপযুক্ত উপাদান এবং আবরণ বিকল্প সহ। পণ্য দেখুন →
একই যুক্তি স্বয়ংচালিত ভারবহন ধারক এবং বিল্ডিং হার্ডওয়্যারের ক্ষেত্রে প্রযোজ্য: ঠান্ডা-আঁকা অবস্থা একটি সামঞ্জস্যপূর্ণ ফাঁকা রাখতে সাহায্য করে, কিন্তু আবরণ, কঠোরতা এবং ইনস্টলেশনের দিক এখনও ক্ষেত্রের কার্যকারিতা নির্ধারণ করে।
প্রকিউরমেন্ট এবং ইঞ্জিনিয়ারিং এর জন্য নির্বাচন কর্মপ্রবাহ
একটি কার্যকরী নির্বাচন প্রক্রিয়া উপাদান, গঠন এবং পরিদর্শন অংশ ফাংশনের সাথে আবদ্ধ রাখে। এই ক্রমটি ব্যবহার করুন যখন ঠান্ডা টানা ইস্পাত একটি ধরে রাখার রিং, ওয়াশার বা স্ট্যাম্পিংয়ের জন্য প্রস্তাব করা হয়।
- ফাংশনটি সংজ্ঞায়িত করুন: অক্ষীয় ধারণ, প্রিলোড, লোড বিতরণ, বা কাঠামোগত সমর্থন। ফাংশনটি অনুমোদিত কঠোরতা, কঠোরতা এবং সমতলতা সেট করে।
- বেস গ্রেড এবং ঠান্ডা টানা অবস্থা ঠিক করুন। ইস্পাত গ্রেড, অঙ্কন হ্রাস পরিসীমা, এবং চাপ উপশম প্রয়োজন কিনা তা বর্ণনা করুন।
- ফিট দ্বারা সহনশীলতা সেট করুন, মিল সুবিধার দ্বারা নয়। খাঁজ প্রস্থ, রিং পুরুত্ব, এবং বোর বা খাদ ক্লিয়ারেন্স মাত্রিক কলআউট চালনা করা উচিত.
- যান্ত্রিক এবং ধাতুবিদ্যা রিপোর্ট প্রয়োজন. প্রসার্য, ফলন, প্রসারণ, কঠোরতা এবং পৃষ্ঠের ত্রুটির সীমা অন্তর্ভুক্ত করুন যেখানে তারা সমাবেশকে প্রভাবিত করে।
- গঠন এবং তাপ চিকিত্সা একসঙ্গে বৈধ. কয়েনিংয়ের পরে স্প্রিংব্যাক, লগ ক্র্যাকিং এবং শক্ত হওয়ার পরে বিকৃতি হল প্রক্রিয়ার সমস্যা, শুধু বস্তুগত সমস্যা নয়।
- লক পরিবর্তন নিয়ন্ত্রণ. বেস স্টিলের উত্স, ড্রয়িং ডাই পরিধান, অ্যানিলিং চক্র এবং লেপ ব্যাচ শিপমেন্টের আগে পর্যালোচনা ট্রিগার করা উচিত।
যদি অঙ্কনটি স্ট্যান্ডার্ড রিংগুলি ছাড়িয়ে বন্ধনী, সীমিত খাঁচায় বা বিশেষ আকৃতির রিংগুলিতে চলে যায়, তাহলে টুলটি কাটার আগে স্ট্যাম্পিং সরবরাহকারীকে অঙ্কন পর্যালোচনাতে আনুন। প্রারম্ভিক পণ্য কাস্টমাইজেশন কাজ একটি জ্যামিতির জন্য নির্বাচন করা থেকে ঠান্ডা টানা ফিডস্টক প্রতিরোধ করতে পারে এটি অর্থনৈতিকভাবে গঠন করতে পারে না।
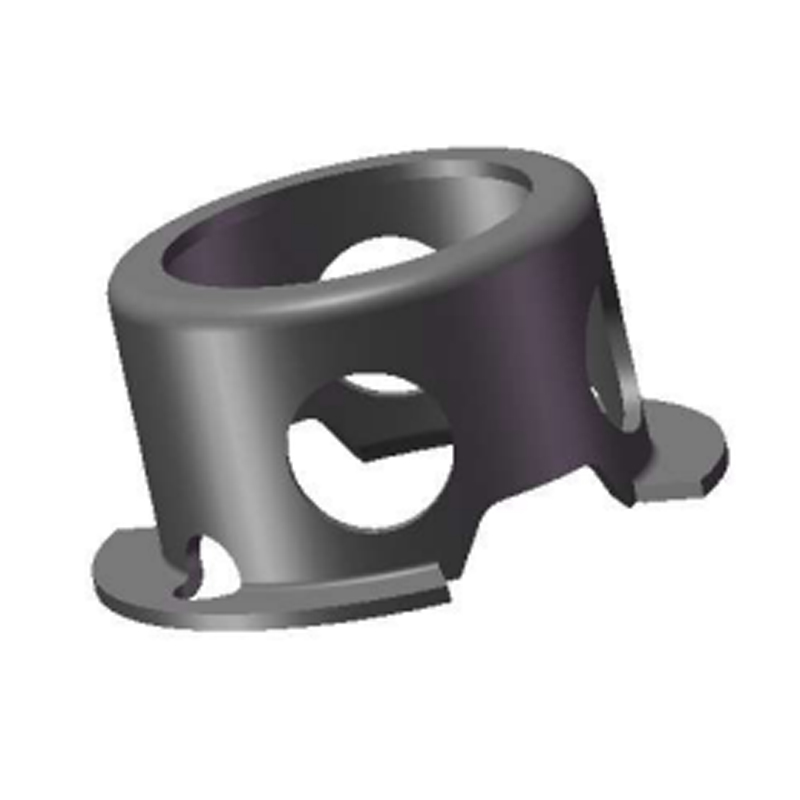 কাস্টম পরিধান-প্রতিরোধী সীমা খাঁচা বিশেষ আকৃতির রিং এবং সীমা খাঁচাগুলির জন্য, এই কাস্টম স্ট্যাম্পযুক্ত উপাদান উপাদান, পৃষ্ঠ-চিকিত্সা, এবং ছাঁচ-উন্নয়ন বিকল্পগুলির সাথে অঙ্কন পর্যালোচনা সমর্থন করে। পণ্য দেখুন →
রক্ষণাবেক্ষণ, ট্রেসেবিলিটি, এবং কমপ্লায়েন্স নোট
কোল্ড টানা ইস্পাত হট-রোল্ড স্টকের চেয়ে স্টোরেজের জন্য বেশি সংবেদনশীল কারণ এতে আর্দ্রতা বাফার করার জন্য কোনও মিল স্কেল নেই। কিছু ব্যবহারিক নিয়ন্ত্রণ প্রাপ্তির পরে বিনিয়োগকে রক্ষা করে।
- একটি শুকনো, উঁচু জায়গায় বার এবং তার সংরক্ষণ করুন এবং ঘনীভবন চক্র এড়ান। ঠাণ্ডা-আঁকা পৃষ্ঠগুলি দ্রুত মরিচা ধরতে পারে।
- নমন থেকে সোজা বার রক্ষা করুন এবং কুণ্ডলীকৃত তারের kinking থেকে; হ্যান্ডলিং ক্ষতি সোজাতা সুবিধা পরাস্ত করতে পারেন.
- উত্পাদন রেকর্ডের মাধ্যমে তাপ নম্বর, অঙ্কন লট, তাপ-চিকিত্সা ব্যাচ এবং পৃষ্ঠ-চিকিত্সা ব্যাচ ট্রেস করুন।
- উপাদান সার্টিফিকেট, মাত্রিক রিপোর্ট, কঠোরতা বা প্রসার্য ফলাফল, এবং লেপ পরীক্ষার রেকর্ড লট সঙ্গে রাখুন.
- প্রলিপ্ত বা ধাতুপট্টাবৃত অংশগুলির জন্য, ফিনিশারের সাথে হাইড্রোজেন ভ্রান্তি নিয়ন্ত্রণ এবং বেকিং প্রয়োজনীয়তা নিশ্চিত করুন।
- বেস ইস্পাত উত্স, অঙ্কন হ্রাস, অ্যানিলিং এবং আবরণে পরিবর্তনের বিজ্ঞপ্তি প্রয়োগ করুন, কারণ প্রতিটি ফিট বা ক্লান্তিকর জীবন পরিবর্তন করতে পারে।
কোল্ড টানা ইস্পাত একটি কার্যকর উত্তর যখন একটি ফাস্টেনার বা স্ট্যাম্পযুক্ত অংশের জন্য একটি স্থিতিশীল ফাঁকা, একটি মসৃণ পৃষ্ঠ এবং অতিরিক্ত যন্ত্র ছাড়াই উচ্চ শক্তির প্রয়োজন হয়। এটি একটি খারাপ উত্তর যখন অঙ্কনটি বেস গ্রেড, স্ট্রেস-রিলিফ অবস্থা, বা চূড়ান্ত বৈশিষ্ট্যগুলিকে অনির্ধারিত ছেড়ে দেয়। সবচেয়ে নিরাপদ ক্রয় স্পেসিফিকেশন ঠান্ডা অঙ্কনকে একটি চেইনের এক ধাপ হিসেবে বিবেচনা করে—স্টিল গ্রেড, রিডাকশন, থার্মাল ট্রিটমেন্ট, গঠন, আবরণ এবং পরিদর্শন—এবং অংশটির প্রকৃত কার্যকারিতার প্রতিটি ধাপকে ধরে রাখে।